La plupart des demandes qui nous parviennent imposent déjà un procédé. Souvent c'est le bon. Parfois le plan exige une pièce forgée là où une pièce moulée serait moins chère et tout aussi valable, ou une pièce moulée pour un composant qui subira de la flexion alternée pendant vingt ans. Se tromper coûte cher dans les deux sens : en outillage dont vous n'aviez pas besoin, ou en pièce qui casse en service.
Voici comment nous raisonnons réellement : ce que chaque procédé fait à la matière, où chacun atteint ses limites, et les quelques questions qui tranchent le plus souvent.
La forge : procédé et principes
Qu'est-ce que la forge ?
La forge met le métal en forme par compression — martelage, pressage ou laminage. Elle se pratique à chaud (au-dessus de la température de recristallisation) ou à froid ; à chaud est la règle pour les grosses pièces industrielles.
Deux procédés principaux
- Forge libre: Le métal est comprimé entre des tas plats ou de forme simple et s'écoule librement. Idéal pour les grandes formes simples : arbres, anneaux, blocs.
- Matriçage: Le métal est comprimé dans une empreinte de matrice qui définit la géométrie finale. Meilleur pour les formes complexes et les tolérances serrées, mais l'outillage est coûteux.
Le fibrage, et pourquoi il tranche la plupart des débats
La forge ne change pas seulement la forme de l'acier, elle change sa structure interne. Le fibrage suit le contour de la pièce au lieu de la traverser en ligne droite, comme le fil du bois suit la forme d'une branche. Les efforts qui suivent ce fibrage sont bien repris. C'est pourquoi un vilebrequin forgé dure plus longtemps qu'un vilebrequin moulé, et c'est en général l'argument qui décide pour une pièce tournante ou sollicitée en fatigue.
On le vérifie par une macrographie sur une coupe. Si l'usinage a sectionné le fibrage — par exemple en tournant une bride dans un bloc plein au lieu de la refouler — vous avez payé de la matière forgée et enlevé au copeau l'essentiel de ce que vous aviez payé.
Avantages de la forge
✓ Meilleure ductilité et ténacité
La résistance à la traction dépend surtout de la nuance et du traitement thermique : une bonne pièce moulée peut y rivaliser. L'écart apparaît sur l'allongement, la striction et la résilience, où la structure corroyée d'une pièce forgée est systématiquement supérieure.
✓ Excellente tenue en fatigue
Le fibrage orienté améliore nettement la résistance à la fatigue — déterminant pour les machines tournantes, les fortes sollicitations cycliques et les pièces de sécurité.
✓ Résilience aux chocs
Meilleure résistance aux chocs et aux charges dynamiques, ce qui destine les pièces forgées aux applications industrielles lourdes.
✓ Matière plus saine
Le corroyage à chaud referme la porosité de retassure et les cavités gazeuses héritées du lingot. Cela ne rend pas une pièce forgée exempte de défauts — replis, tapures et ségrégations existent — mais la population de défauts est plus réduite et plus facile à détecter aux ultrasons.
Limites de la forge
- Complexité de forme: Les géométries internes complexes, contre-dépouilles et détails extérieurs fins sont difficiles à obtenir
- Contraintes de taille: La forge libre est limitée par la force de presse, le matriçage par la taille et le coût de la matrice
- Coût d'outillage: Le matriçage exige des matrices coûteuses, rédhibitoires en petite série
- Consommation de matière: Davantage de surépaisseur d'usinage, donc plus de matière enlevée
- Délais: La fabrication des matrices demande 8 à 16 semaines en matriçage
La fonderie : procédé et principes
Qu'est-ce que le moulage ?
Le moulage verse du métal liquide dans l'empreinte d'un moule où il se solidifie. Comme le métal arrive liquide, la géométrie ne coûte presque rien : canaux internes, cavités noyautées, épaisseurs variables et contre-dépouilles sont courants. Ce que l'on abandonne, c'est le fibrage — et l'on prend en charge la solidification comme paramètre à maîtriser.
Procédés de moulage courants
- Moulage au sable: Le plus polyvalent et le plus économique pour les grandes pièces. Le moule est réalisé en sable damé autour d'un modèle.
- Moulage de précision (cire perdue): Excellent pour les géométries complexes avec tolérances serrées et bon état de surface.
- Moulage sous pression: Grande série de pièces plus petites avec une très bonne constance dimensionnelle.
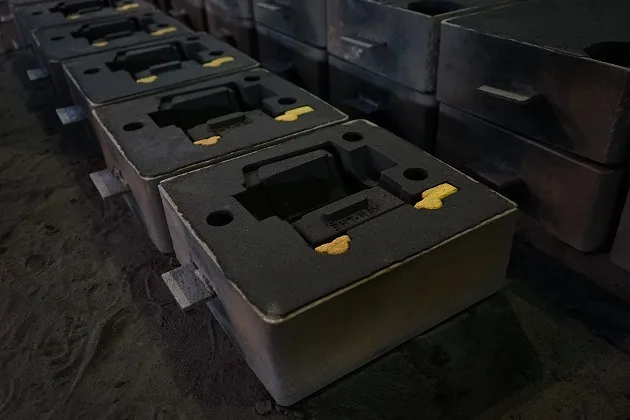
Un moule en sable prêt à couler. Le moule est détruit pour dégager la pièce.
Avantages du moulage
✓ Géométries complexes
Canaux internes, contre-dépouilles et formes extérieures compliquées, impossibles à forger.
✓ Proche des cotes finales
Plus proche de la forme finale, donc moins d'usinage et moins de perte matière.
✓ Souplesse de taille
Le procédé lui-même s'étend de quelques kilogrammes à bien plus de 100 tonnes ; en pratique la limite tient à la capacité de fusion, de manutention et de levage de la fonderie. Via notre réseau, nous approvisionnons des pièces en moulage au sable jusqu'à 35 tonnes, et jusqu'à 80 tonnes dans des cas exceptionnels.
✓ Économique en cas de complexité
Pour les formes compliquées, le moulage revient souvent moins cher que la forge suivie d'un usinage important.
Limites du moulage
- Risque de porosité: Les gaz piégés créent des cavités internes qui affaiblissent la section
- Caractéristiques plus faibles: Structure non orientée et défauts éventuels réduisent les propriétés mécaniques
- Tenue en fatigue: Durée de vie nettement inférieure sous charge cyclique par rapport à une pièce forgée
- État de surface: Le moulage au sable demande plus de reprise ; seul le moulage de précision donne une surface lisse
- Retrait: La contraction à la solidification peut provoquer des écarts dimensionnels ou des criques
Comparaison directe des facteurs déterminants
Propriétés de la matière
| Propriété | Forge | Fonderie | Avantage |
|---|---|---|---|
| Résistance à la traction | 850–1400 MPa (typique) | 700–1100 MPa (typique) | Forge +15–20 % |
| Tenue en fatigue (cycles) | 10⁷ – 10⁸ | 10⁵ – 10⁶ | Forge 10–100× meilleure |
| Résilience | Excellente | Moyenne à bonne | Forge nettement meilleure |
| Structure | Fibrage orienté | Aléatoire, isotrope | Forge selon les lignes d'effort |
| Santé interne | Dense, sans porosité | Peut présenter une légère porosité | Forge plus régulière |
| Ductilité | Excellente | Bonne | Forge légèrement meilleure |
Aspects économiques
| Facteur | Forge libre | Matriçage | Moulage au sable | Moulage de précision |
|---|---|---|---|---|
| Coût d'outillage | Faible (0–5 k€) | Élevé (20–200 k€) | Faible–moyen (2–20 k€) | Moyen (5–50 k€) |
| Coût unitaire (petite série) | Moyen | Élevé | Moyen | Moyen–élevé |
| Coût unitaire (grande série) | Moyen | Faible–moyen | Faible–moyen | Moyen |
| Usinage nécessaire | Important | Moyen | Moyen | Minimal |
| Perte matière | Plus élevée | Moyenne | Plus faible | Faible |
| Seuil de rentabilité | 1–10 pièces | 50–500 pièces | 5–50 pièces | 10–100 pièces |
Repère économique
Pour des formes simples comme les arbres et les anneaux en petites quantités (1–20 pièces), la forge libre est généralement la plus économique. Pour les formes complexes, le moulage devient compétitif. Le matriçage se justifie à partir de quantités plus élevées (100+) de pièces moyennement complexes, lorsque les meilleures caractéristiques justifient l'investissement en outillage.
Délais et production
| Aspect | Forge | Fonderie |
|---|---|---|
| Délai d'outillage | 8–16 semaines (matriçage) / immédiat (forge libre) | 4–10 semaines (modèle + moule) |
| Première pièce | 10–14 semaines (matriçage) / 4–8 semaines (forge libre) | 8–12 semaines |
| Cadence | Plus lente (main-d'œuvre) | Plus rapide (moules multiples) |
| Quantité minimale | 1 pièce (forge libre) / 25–100 pièces (matriçage) | 1–10 pièces typiquement |
Quand forger, quand mouler
Choisir la forge quand :
Fatigue à grand nombre de cycles
Exemples: Vilebrequins, bielles, engrenages, arbres de turbine
Pourquoi: Le fibrage améliore fortement la tenue en fatigue (10–100× par rapport au moulage)
Résistance maximale exigée
Exemples: Crochets de levage, composants d'appareils à pression, pièces aéronautiques
Pourquoi: Caractéristiques supérieures et résilience nettement meilleure
Sollicitations par chocs
Exemples: Pièces de marteaux, pièces de concasseurs, outils de frappe
Pourquoi: Une résilience élevée évite la rupture fragile
Pièces de sécurité
Exemples: Composants nucléaires, équipements de tête de puits, trains d'atterrissage
Pourquoi: Propriétés prévisibles et régulières, sans défauts internes
Géométrie simple à moyenne
Exemples: Arbres, brides, anneaux, disques, blocs
Pourquoi: Économique pour ces formes, surtout en petite et moyenne série
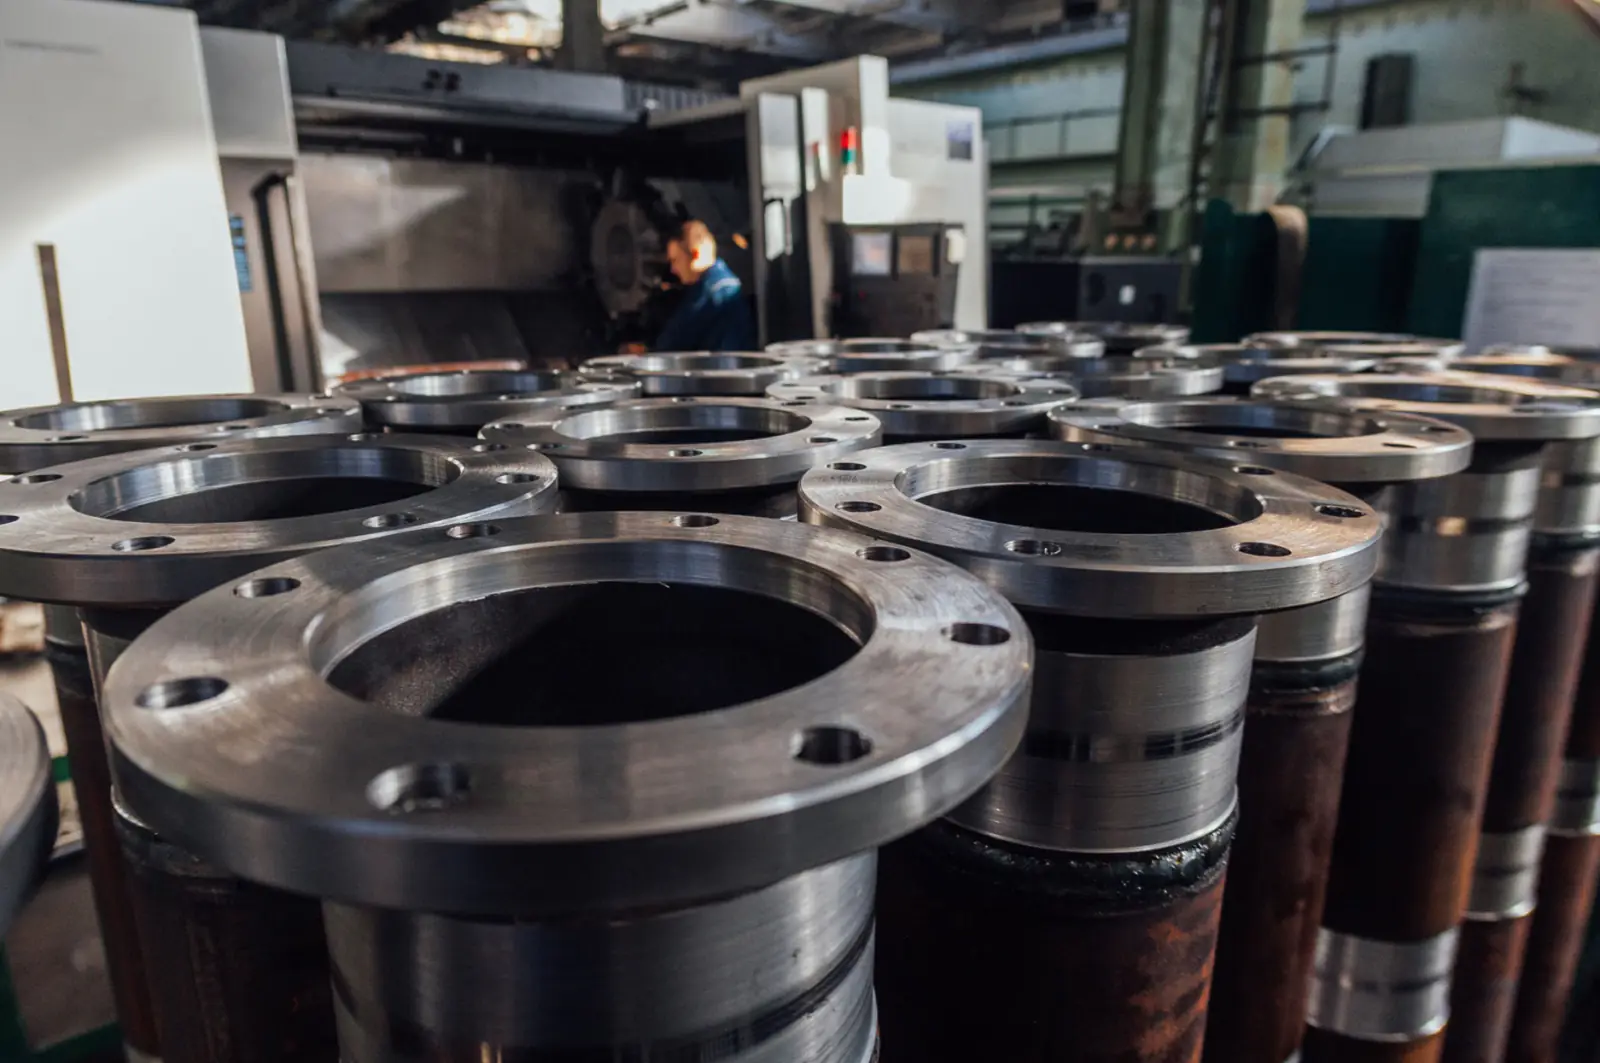
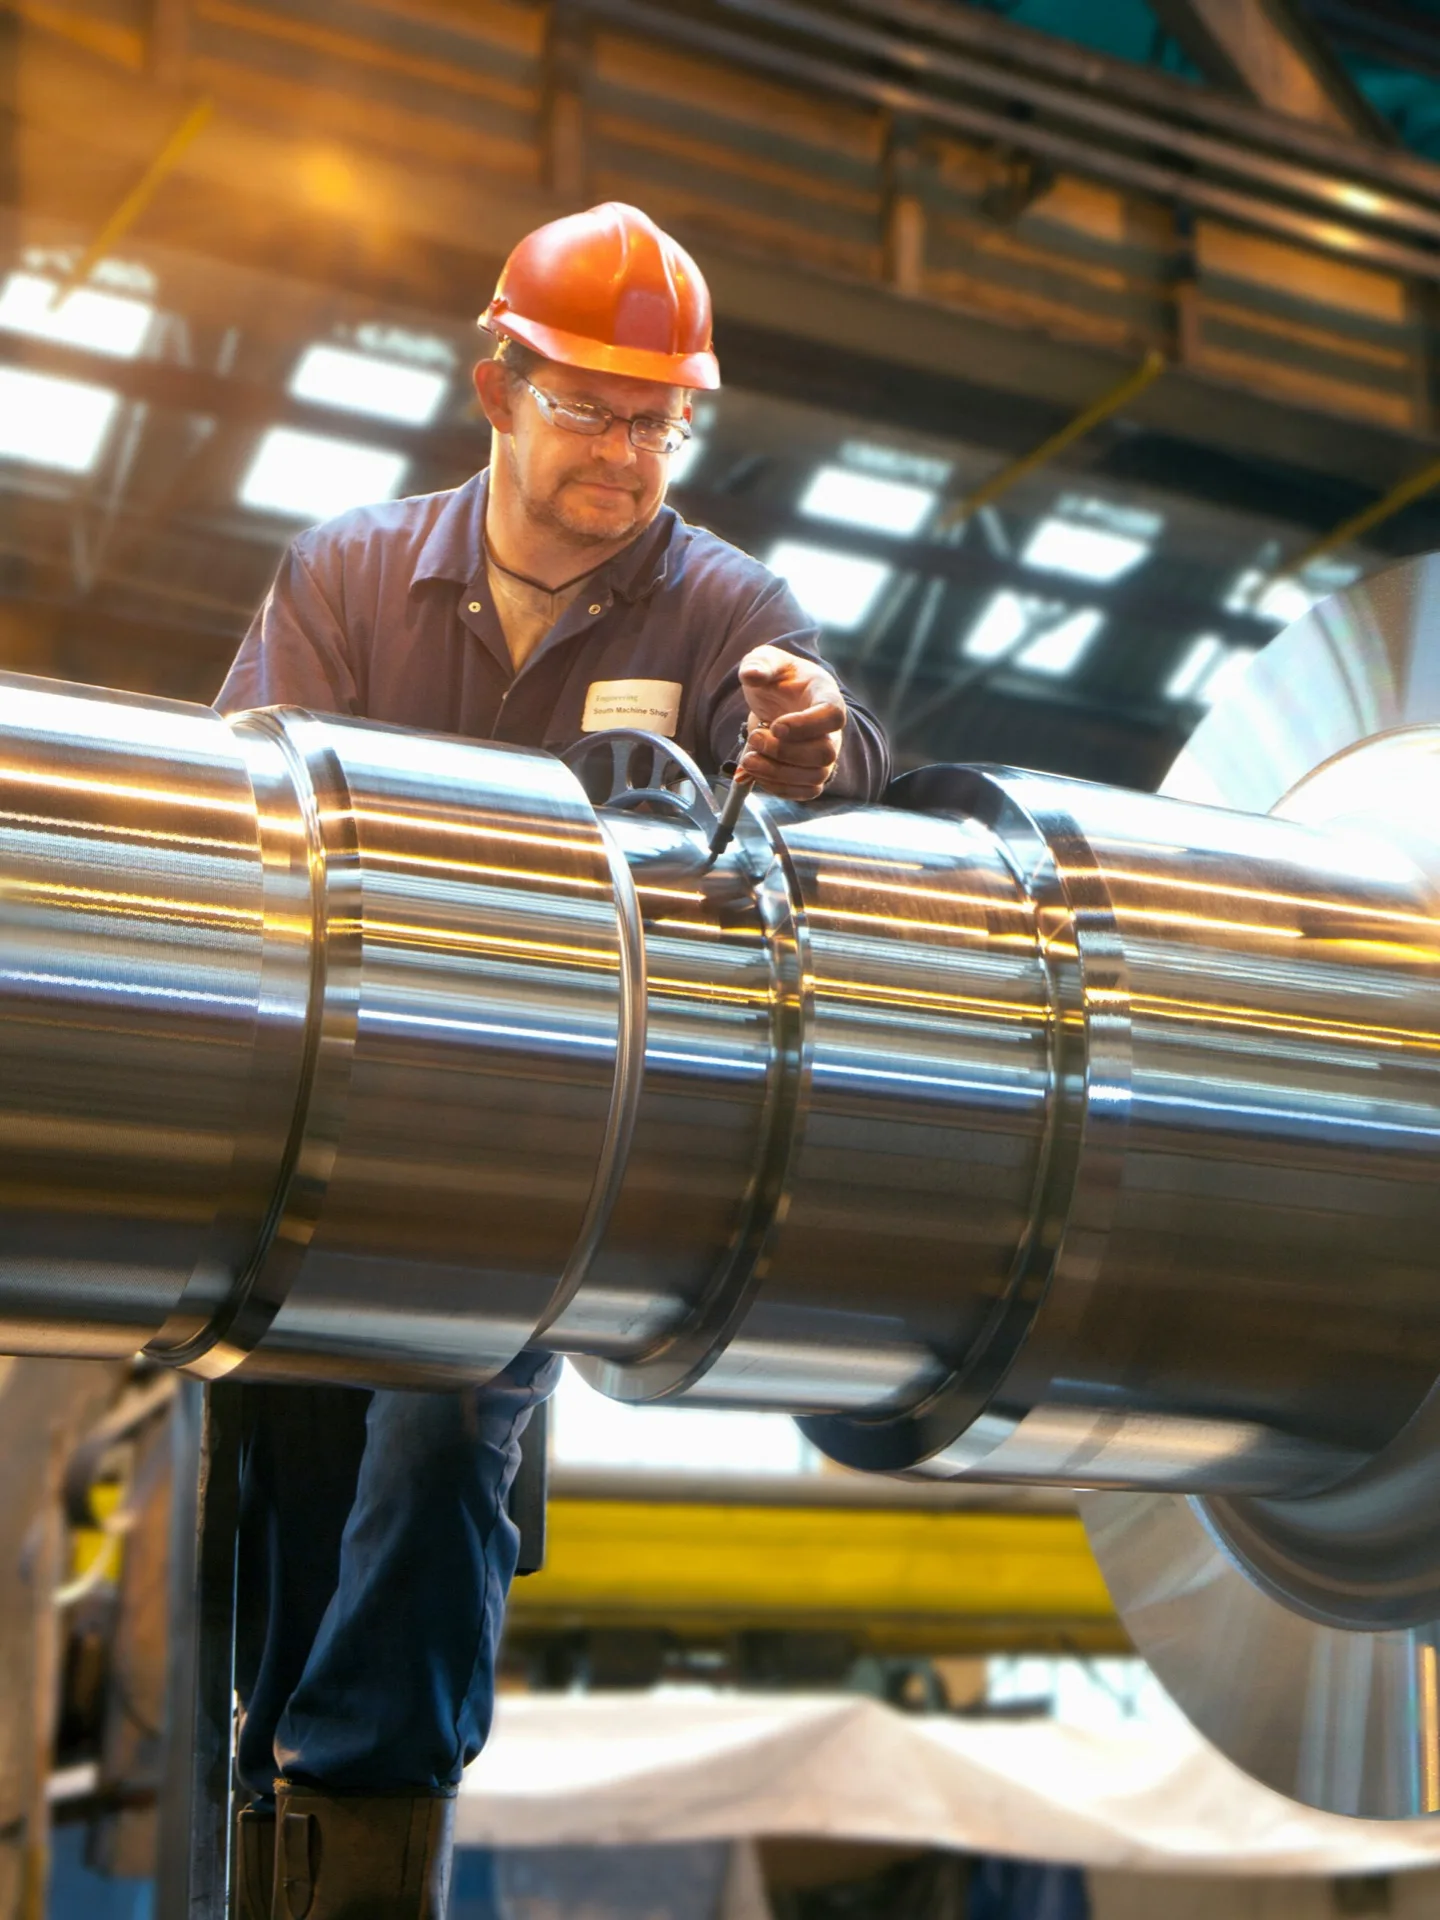
Brides forgées en attente d'usinage — production typique en forge libre et matriçage.
Choisir le moulage quand :
Canaux internes complexes
Exemples: Corps de vannes, corps de pompes, collecteurs
Pourquoi: Les canaux de refroidissement et passages de fluide ne peuvent pas être forgés
Géométrie extérieure compliquée
Exemples: Supports complexes, carters avec interfaces de fixation
Pourquoi: La proximité des cotes finales supprime des opérations d'usinage coûteuses
Très grandes pièces
Exemples: Grands corps de vannes (>2 m), bâtis de machines, pièces de structure
Pourquoi: Peu de limite de taille en moulage au sable ; les presses de forge ont des limites
Projets pilotés par le coût
Exemples: Carters industriels courants, pièces de structure non critiques
Pourquoi: Moins cher pour les formes complexes, et les caractéristiques suffisent souvent
Exigences mécaniques modérées
Exemples: Capots, couvercles, pièces non structurelles
Pourquoi: Les caractéristiques du moulage suffisent ; inutile de payer le surcoût de la forge
Pièces moulées. Le moulage gère les canaux internes et les géométries complexes que la forge ne peut pas réaliser.
L'approche mixte
La meilleure solution combine parfois les deux : un corps moulé avec des éléments forgés aux endroits critiques. Par exemple un corps de vanne moulé (canaux internes complexes) avec une tige forgée (fatigue et résistance à l'usure). Les performances restent élevées et le coût maîtrisé.
Les grandes pompes industrielles associent souvent des carters moulés à des arbres et des roues forgés, alliant la liberté géométrique du moulage à la tenue en fatigue qu'exigent les pièces tournantes.
L'influence du choix de la matière
Toutes les matières ne conviennent pas également aux deux procédés. Le choix de la nuance peut à lui seul trancher la question :
Matières favorables à la forge
- Aciers au carbone (C45, C60): Excellente forgeabilité, bon écrouissage
- Aciers alliés (42CrMo4, 34CrNiMo6): Répondent très bien à la forge et au traitement thermique
- Inox 1.4401 / 1.4301: Forgeables mais plus exigeants ; températures plus élevées
- Alliages de titane: Forge préférée pour obtenir la microstructure optimale
Matières favorables au moulage
- Fonte grise EN-GJL: Non forgeable ; excellente coulabilité et amortissement
- Fonte GS EN-GJS: Uniquement moulée ; bonne résistance et ductilité pour de nombreux usages
- Alliages d'aluminium: Beaucoup d'alliages sont conçus spécifiquement pour la fonderie
- Bronze et laiton: Traditionnellement moulés ; excellente tenue à la corrosion
Matières adaptées aux deux
- Acier au carbone: Décider selon la géométrie, la résistance et le coût
- Acier inoxydable (1.4301, 1.4401): Les deux sont possibles ; la forge donne de meilleures caractéristiques
- Certains alliages d'aluminium: 6061 et 7075 sont forgeables ; les alliages de fonderie sont différents
Assurance qualité et contrôles
Contrôles sur pièces forgées
Contrôle par ultrasons (UT)
Détecte les discontinuités internes, dédoublures et inclusions. Déterminant pour les pièces fortement sollicitées.
Contrôle du fibrage
La macrographie révèle le fibrage et confirme l'orientation de forgeage et la maîtrise du procédé.
Essais mécaniques
Traction, dureté et résilience valident le traitement thermique et les caractéristiques.
Contrôle dimensionnel
Les pièces forgées demandent plus de surépaisseur ; le contrôle à réception vérifie qu'elle est présente.
Contrôles sur pièces moulées
Radiographie (RT)
Les rayons X révèlent porosités internes, retassures et inclusions.
Épreuve en pression
Essai hydrostatique ou pneumatique pour les pièces contenant des fluides ou des gaz.
Ressuage
Détection des fissures de surface avant et après usinage.
Vérification dimensionnelle
Les pièces moulées sont proches des cotes finales ; les cotes critiques sont vérifiées.
Contrôle avant libération. Pièces forgées comme moulées sont vérifiées selon le plan de contrôle convenu.
Comment INTEG gère la qualité
Toute pièce approvisionnée via INTEG est contrôlée, quel que soit le procédé. Nous coordonnons les essais en usine, la surveillance tierce lorsqu'elle est requise, et fournissons la documentation complète : certificats matière, rapports d'essais et relevés dimensionnels.
Grille de décision
Une démarche étape par étape
Analyser les sollicitations
- Fatigue cyclique ? → forge nettement préférable
- Charge statique seule ? → les deux conviennent
- Chocs ? → forge préférable
- Faible sollicitation ? → le moulage suffit généralement
Évaluer la géométrie
- Forme simple (arbre, anneau, disque) ? → forge probablement plus économique
- Détails extérieurs complexes ? → avantage au moulage
- Canaux internes ? → moulage obligatoire
- Très grandes dimensions ? → le moulage est parfois la seule option
Tenir compte de la quantité
- 1–10 pièces ? → forge libre ou moulage au sable
- 25–100 pièces ? → évaluer le coût d'outillage en matriçage ou cire perdue
- 500+ pièces ? → matriçage ou moulage sous pression deviennent économiques
Préciser les exigences qualité
- Pièce de sécurité ou soumise à un code ? → la forge donne des propriétés plus prévisibles
- Application non critique ? → le moulage suffit et coûte moins
- Porosité inacceptable ? → avantage à la forge
Intégrer délai et budget
- Besoin rapide ? → forge libre ou moulage au sable (pas de délai d'outillage)
- Budget serré ? → comparer le coût complet, usinage inclus
- Outillage amortissable sur la série ? → matriçage ou cire perdue
Une règle pratique
Si la pièce est sollicitée en fatigue, porte un arbre ou un assemblage boulonné sous pression, ou mettrait quelqu'un en danger en cassant : forgez. Si la valeur de la pièce réside dans sa forme — canaux internes, cavités noyautées, parois minces et variables : moulez, et concevez la solidification pour que les sections sollicitées soient alimentées en dernier. Le reste dépend de la quantité et de l'usinage que chaque voie vous laisse.
Deux points méritent vérification avant de figer la décision. D'abord, si la fonte est envisageable : elle ne se forge pas, donc si l'EN-GJS est acceptable, le débat est clos. Ensuite, la facture d'usinage. Une pièce moulée proche des cotes finales demandant trois prises peut largement battre un bloc forgé bon marché qui en demande huit, et le prix de la pièce brute n'en dit rien.
Envoyez-nous le plan
Nous achetons les deux procédés et n'avons aucun intérêt dans votre choix. Envoyez-nous le plan et les conditions de service — efforts, cycles, fluide, pression, quantité — et nous vous dirons quelle voie nous chiffrerions et pourquoi, y compris lorsque nous estimons que le procédé imposé n'est pas le bon.
Envoyer une demande