Toute pièce forgée et toute pièce moulée contient des discontinuités. La question n'est jamais de savoir si elles existent, mais si l'une d'elles se trouve là où la contrainte s'exerce, si elle est assez grande pour compter, et si elle sera détectée avant le montage. Un repli sur un épaulement d'arbre et le même repli sur une face non sollicitée ne sont pas le même problème : les traiter de la même façon, c'est dépenser son budget de contrôle au mauvais endroit.
Ci-dessous : les défauts que nous rencontrons réellement sur les pièces forgées et moulées, leurs causes, la méthode qui les révèle, et le moment du parcours où il est le moins coûteux de les chercher.
Ce que coûtent réellement les défauts non détectés
Un défaut détecté en fabrication coûte peu. Le même défaut après montage coûte plusieurs fois plus.
Escalade des coûts le long de la chaîne
| Moment de la détection | Coût typique de résolution | Conséquence |
|---|---|---|
| Pendant la fabrication | 50–200 € | Rebut, refabrication de la pièce |
| Contrôle de réception | 500–2 000 € | Retour, délai de remplacement, coûts de contrôle |
| Au montage | 2 000–10 000 € | Retard de production, remplacement en urgence, main-d'œuvre perdue |
| Après installation | 10 000–50 000 € | Intervention sur site, arrêt d'installation, transport d'urgence |
| Défaillance catastrophique | 50 000–1 000 000 € + | Responsabilité, incidents de sécurité, atteinte à la réputation, rappels |
Pourquoi la courbe de coût est si raide
Prenons un arbre de pompe forgé présentant un défaut de compacité à cœur — un défaut que le contrôle visuel ne voit pas et qu'un contrôle selon EN 10228-3 détecte en quelques minutes. Détecté à la forge, il coûte une refabrication. Détecté alors que l'arbre tourne dans une usine chimique, l'arbre lui-même est le poste le moins cher de la facture : l'arrêt de l'installation, l'intervention sur site et le contrôle de toutes les pièces sœurs déjà en stock arrivent d'abord.
C'est tout l'argument du contrôle volumique sur les pièces tournantes et les pièces sous pression. Non parce que les ultrasons détectent tout, mais parce que ce qu'ils détectent est précisément ce que l'on ne peut pas voir et que l'on ne peut pas se permettre de découvrir plus tard.
Là où le zéro défaut est exigé
Dans certains secteurs, les défauts ne sont pas seulement coûteux, ils sont inacceptables :
- Nucléaire: Exigences réglementaires de traçabilité complète et de matière sans défaut
- Aéronautique: Pièces de sécurité soumises à des protocoles de contrôle stricts
- Pétrole et gaz: Applications haute pression où une défaillance met des personnes en danger
- Sécurité automobile: Pièces agissant sur les systèmes de sécurité du véhicule
- Dispositifs médicaux: Sécurité du patient et conformité réglementaire
Défauts courants des pièces forgées
1. Défauts de surface
Replis et plis
De quoi il s'agit: Matière de surface qui se replie sur elle-même pendant le forgeage, créant une discontinuité ou une couture en surface.
Causes: Conception de matrice inadaptée, matière insuffisante, température de forgeage incorrecte ou corroyage insuffisant.
Pourquoi c'est important: Crée des concentrations de contrainte et des amorces de fissure. Peut piéger calamine ou oxydes. Se propage sous charge cyclique.
Détection: Contrôle visuel, magnétoscopie (MT), ressuage (PT)
Prévention: Conception de matrice soignée, dimension de lopin correcte, température optimale, corroyage suffisant entre passes
Fissures de surface
De quoi il s'agit: Fissures visibles en surface, généralement perpendiculaires à la direction de forgeage.
Causes: Température de forgeage excessive (fragilité à chaud), vitesse de refroidissement inadaptée, matière contaminée ou déformation excessive.
Pourquoi c'est important: Même de petites fissures se propagent sous contrainte et mènent à la rupture. Particulièrement dangereux en fatigue.
Détection: Contrôle visuel (grandes fissures), MT ou PT (fissures fines), parfois visibles après attaque acide
Prévention: Maîtriser la température, éviter la surchauffe, refroidissement contrôlé, contrôle qualité de la matière
Calamine et décarburation
De quoi il s'agit: Formation d'oxydes en surface et perte de carbone dans la couche superficielle lors du forgeage à chaud.
Causes: Exposition à l'oxygène à haute température pendant le chauffage et le forgeage.
Pourquoi c'est important: La couche décarburée est plus tendre et moins résistante. Affecte la tenue en fatigue et à l'usure. La calamine doit être retirée avant traitement thermique ou revêtement.
Détection: Contrôle visuel (calamine), essai de dureté (décarburation), examen métallographique
Prévention: Chauffage sous atmosphère contrôlée, limiter le temps à température, grenaillage ou décapage, surépaisseur d'usinage suffisante
2. Défauts internes
Fissures internes et tapures
De quoi il s'agit: Ruptures à l'intérieur de la pièce, invisibles en surface. Fissures à cœur, fissures en chevron ou fissures internes aléatoires.
Causes: Corroyage excessif sans chauffage suffisant, contraintes internes dues à un refroidissement inadapté, matière contaminée ou fragilisation par l'hydrogène.
Pourquoi c'est important: Invisibles au contrôle visuel mais catastrophiques en service. Peuvent provoquer une rupture soudaine sous charge.
Détection: Le contrôle par ultrasons (UT) est la méthode principale. La radiographie détecte les grandes fissures mais reste moins efficace que l'UT sur pièces forgées.
Prévention: Conduite de forgeage rigoureuse, chauffage suffisant, refroidissement contrôlé, matière de qualité, détensionnement si requis
Remplissage incomplet et reprises
De quoi il s'agit: Zones où le métal n'a pas rempli complètement l'empreinte, laissant des vides ou des liaisons faibles entre fronts d'écoulement.
Causes: Matière insuffisante, température trop basse, capacité de presse insuffisante ou géométrie de matrice complexe.
Pourquoi c'est important: Crée des zones faibles à résistance nettement réduite. La pièce peut paraître saine de l'extérieur.
Détection: Contrôle visuel (manques en bord), UT (vides internes), contrôle dimensionnel et pesée
Prévention: Conception de lopin correcte, température adéquate, capacité de presse suffisante, conception de matrice optimisée
Fibrage défavorable
De quoi il s'agit: Fibrage non aligné sur la géométrie de la pièce, ou fibres sectionnées par un usinage excessif.
Causes: Conception de forgeage inadaptée, enlèvement de matière excessif ou orientation de forgeage incorrecte.
Pourquoi c'est important: Annule l'avantage principal de la forge — la résistance orientée. Réduit la tenue en fatigue et la ténacité.
Détection: Macrographie révélant le fibrage, essais mécaniques dans différentes orientations
Prévention: Concevoir les pièces pour la forge, limiter la profondeur d'usinage, orienter le forgeage selon les lignes d'effort
Inclusions et ségrégations
De quoi il s'agit: Particules non métalliques dans la matrice, ou concentration locale d'éléments d'alliage.
Causes: Élaboration défaillante, ferrailles contaminées, affinage insuffisant. Présentes dans la matière première, non créées par le forgeage.
Pourquoi c'est important: Créent des concentrations de contrainte, réduisent la ductilité et servent d'amorces de fissure.
Détection: UT (grosses inclusions), examen métallographique, analyse chimique des zones suspectes
Prévention: Matière de fournisseurs reconnus, certificats vérifiés, UT de la matière brute pour les applications critiques
Défauts courants des pièces moulées
1. Porosités et retassures
Porosité gazeuse
De quoi il s'agit: Petites cavités arrondies dues à des bulles de gaz emprisonnées lors de la solidification. Dispersées ou localement concentrées.
Causes: Gaz dissous (hydrogène, azote, oxygène) dans le bain, humidité du moule, évents insuffisants ou coulée turbulente.
Pourquoi c'est important: Réduit les caractéristiques mécaniques, en particulier la fatigue, crée des chemins de fuite dans les pièces sous pression et gêne l'usinage.
Détection: Radiographie (RT), épreuve en pression pour la porosité débouchante, contrôle visuel des surfaces usinées
Prévention: Dégazer le bain, moules secs, système de remplissage et évents corrects, coulée maîtrisée, coulée sous vide pour les pièces critiques
Retassures
De quoi il s'agit: Cavités formées lorsque le métal se contracte à la solidification sans alimentation suffisante par les masselottes. Forme généralement irrégulière.
Causes: Masselotte trop petite, mauvais positionnement, points chauds isolés ou chemin d'alimentation interrompu.
Pourquoi c'est important: Forte réduction des caractéristiques mécaniques. Importante et critique dans les sections épaisses. Crée des points de rupture imprévisibles.
Détection: RT, UT, contrôle visuel si proche de la surface ou dégagée par l'usinage
Prévention: Masselottage correct, solidification dirigée, alimentation suffisante, simulation de solidification
Microporosité
De quoi il s'agit: Porosité fine répartie dans la pièce, généralement dans les zones solidifiant en dernier.
Causes: Combinaison de dégagement gazeux et de retrait, en particulier sur les alliages à large intervalle de solidification.
Pourquoi c'est important: Réduit les caractéristiques de façon discrète, échappe souvent au contrôle standard et s'accumule sur le volume.
Détection: Difficile à détecter ; mesure de densité, essais destructifs, radiographie détaillée
Prévention: Maîtriser la vitesse de solidification, affinants de grain, choix d'alliage adapté, compression isostatique à chaud (CIC) pour les pièces critiques
2. Défauts liés au moule
Inclusions de sable
De quoi il s'agit: Particules de sable incrustées en surface ou dans le volume de la pièce (défaut de moulage au sable).
Causes: Érosion du moule à la coulée, sable détaché de la surface du moule, résistance de moule insuffisante ou turbulence excessive.
Pourquoi c'est important: Surface rugueuse, concentrations de contrainte possibles, difficultés d'usinage, tenue en fatigue réduite.
Détection: Contrôle visuel, RT (grosses inclusions), meulage pour évaluer la profondeur
Prévention: Bon serrage du moule, liants adaptés, surfaces de moule lisses, coulée maîtrisée, filtres au remplissage
Reprises et coulées incomplètes
De quoi il s'agit: Zones où deux fronts de métal se rencontrent sans fusionner (reprise), ou remplissage incomplet de l'empreinte (coulée manquée).
Causes: Température de coulée basse, fluidité insuffisante, coulée lente ou géométrie complexe à sections minces.
Pourquoi c'est important: Crée des plans qui semblent soudés mais sans liaison métallurgique. Risque élevé de rupture sous contrainte.
Détection: Contrôle visuel (souvent visible), PT, parfois RT, épreuve en pression
Prévention: Température de coulée suffisante, système de remplissage adapté, fluidité suffisante, coulée rapide
Rugosité de surface
De quoi il s'agit: Surface brute rugueuse ou irrégulière, hors des exigences d'état de surface.
Causes: Sable grossier, humidité du moule, réaction métal-moule ou enduit inadapté.
Pourquoi c'est important: Usinage supplémentaire nécessaire, peut masquer d'autres défauts, aspect dégradé.
Détection: Contrôle visuel, mesure de rugosité
Prévention: Sable fin, enduits adaptés, moulage de précision pour un état supérieur, bonne qualité de modèle
3. Défauts métallurgiques
Criques à chaud
De quoi il s'agit: Fissures apparaissant pendant ou juste après la solidification, alors que le métal est encore chaud et se contracte.
Causes: Contraction entravée, refroidissement rapide, conception avec concentrations de contrainte, ou alliages sensibles.
Pourquoi c'est important: Peuvent se propager en service, créer des chemins de fuite et réduire la tenue structurelle.
Détection: Contrôle visuel (si en surface), PT (fissures fines), RT
Prévention: Concevoir pour un refroidissement homogène, éviter les entraves, choix d'alliage adapté, refroidissement contrôlé
Inclusions de laitier et d'oxydes
De quoi il s'agit: Particules non métalliques piégées dans la pièce : laitier de fusion, crasses de surface ou films d'oxyde.
Causes: Nettoyage du bain insuffisant, coulée turbulente entraînant du laitier, formation d'oxydes à la coulée.
Pourquoi c'est important: Concentrations de contrainte, ductilité réduite, amorces de fissure, tenue à la corrosion diminuée.
Détection: RT, UT (grosses inclusions), examen métallographique, analyse de faciès de rupture
Prévention: Traitement du bain, écrémage, filtres au remplissage, coulée maîtrisée, poches à busette de fond
Ségrégation et anomalies de structure
De quoi il s'agit: Répartition non uniforme des éléments d'alliage ou constituants indésirables.
Causes: Refroidissement lent, fortes épaisseurs, compositions sujettes à la ségrégation.
Pourquoi c'est important: Caractéristiques mécaniques hétérogènes, comportement imprévisible, faiblesses localisées.
Détection: Examen métallographique, relevés de dureté sur la pièce, analyse chimique en plusieurs points
Prévention: Refroidissement contrôlé, choix d'alliage adapté, mise en solution si applicable, inoculants et affinants
Contrôles non destructifs : détecter avant la défaillance
Aucune méthode ne trouve tout. Tout l'art consiste à associer la méthode au défaut attendu — et à savoir ce qu'elle ne sait pas faire.
Les principales méthodes en un coup d'œil
| Méthode | Détecte surtout | Pièce forgée | Pièce moulée | Limites |
|---|---|---|---|---|
| Contrôle visuel (VT) | Défauts de surface, écarts dimensionnels | ✓ Contrôle de base | ✓ Contrôle de base | Surface uniquement, subjectif |
| Ultrasons (UT) | Fissures internes, inclusions, vides | ✓✓ Excellent | ✓ Bon | Demande de l'expérience, dépend de la géométrie |
| Radiographie (RT) | Porosités, retassures, inclusions | ✓ Moins courant | ✓✓ Excellent | Radioprotection, image 2D d'une structure 3D |
| Magnétoscopie (MT) | Fissures de surface et sous-jacentes | ✓✓ Excellent | ✓ Limité (ferreux uniquement) | Matériaux ferromagnétiques seulement, préparation de surface |
| Ressuage (PT) | Défauts débouchants | ✓✓ Excellent | ✓✓ Excellent | Surface uniquement, surface propre requise |
| Courants de Foucault (ET) | Fissures de surface, variations de conductivité | ✓ Spécialisé | ✓ Spécialisé | Matériaux conducteurs, faible profondeur |
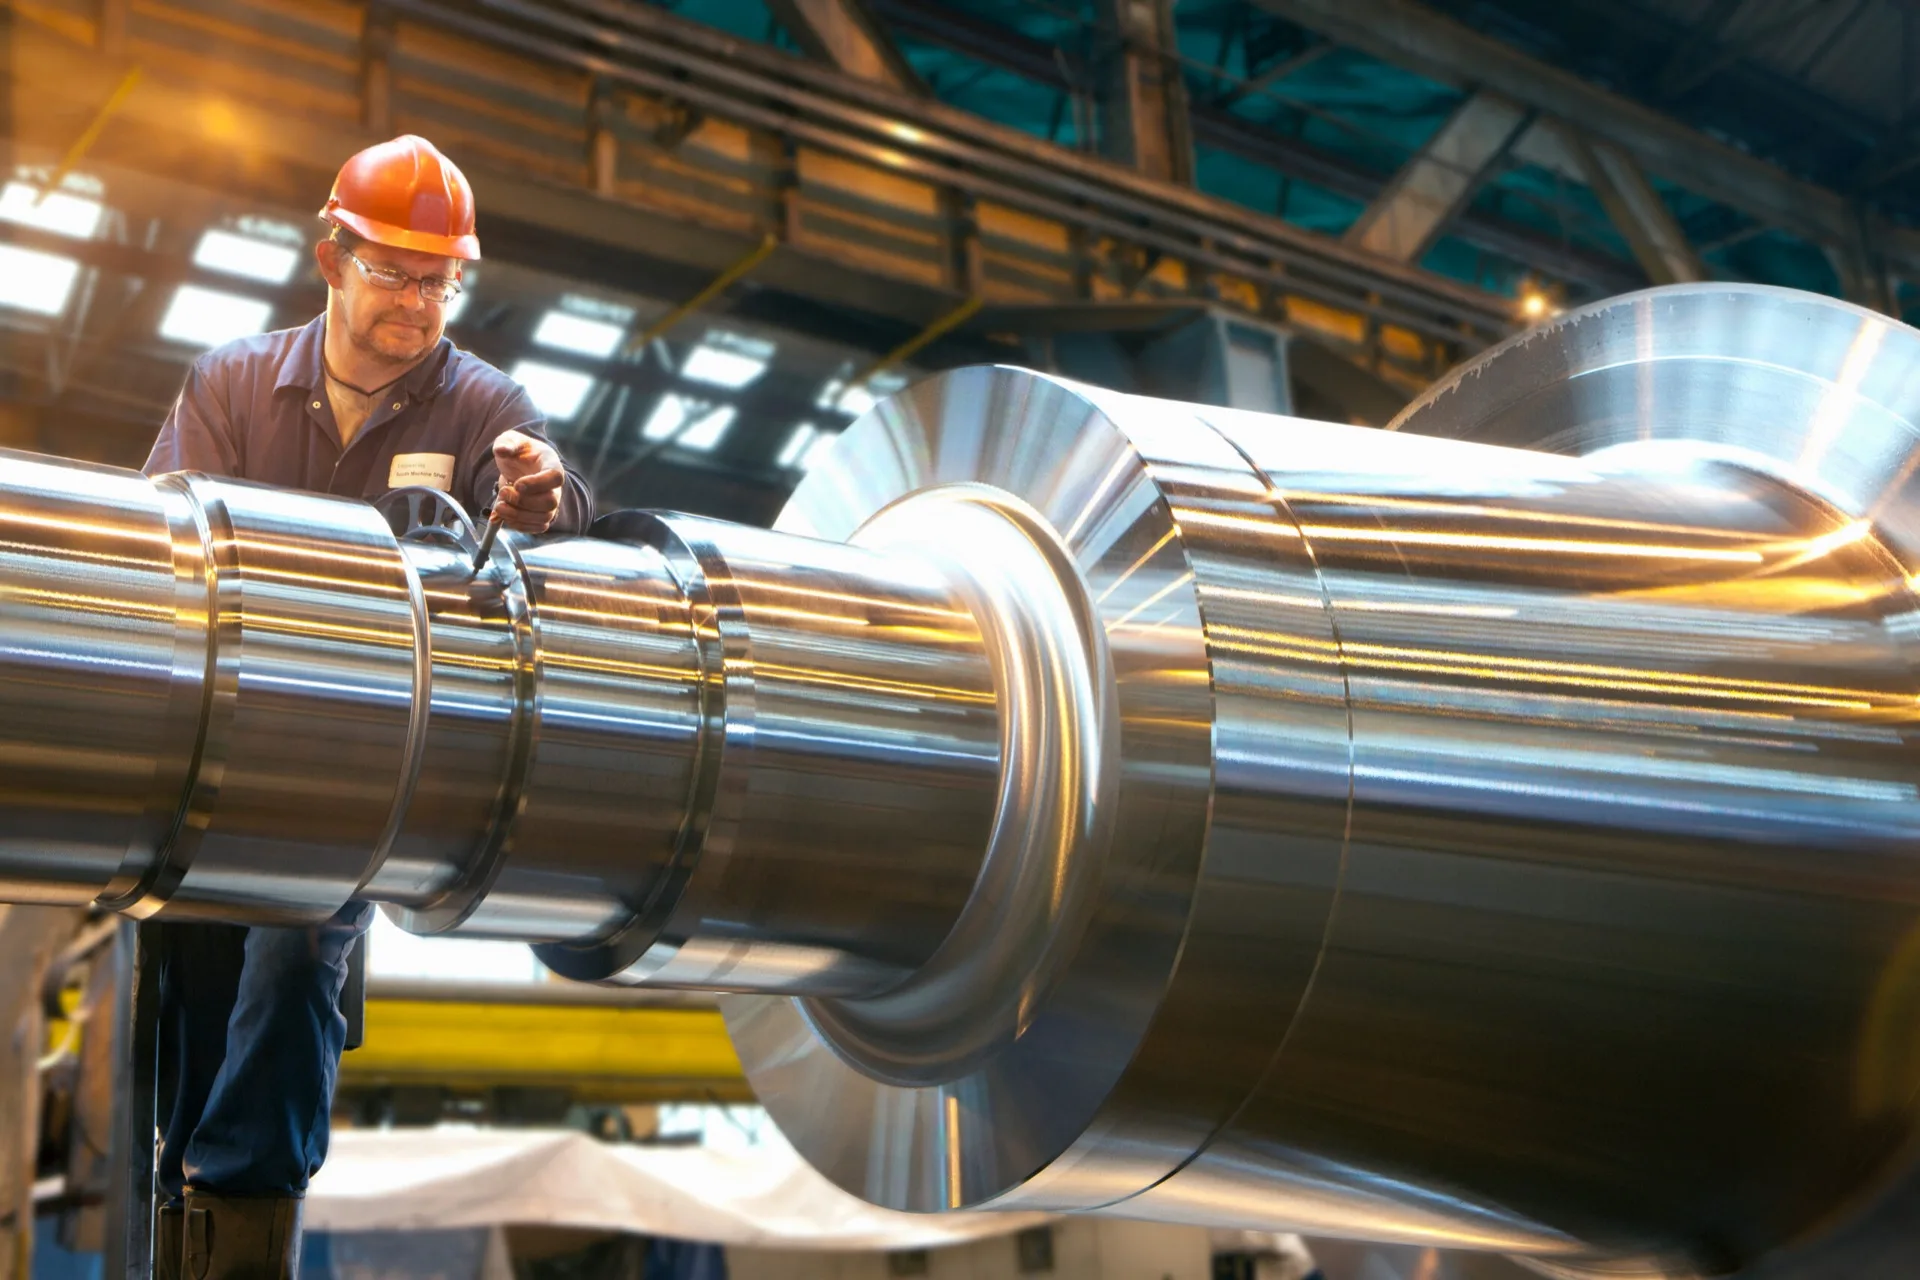
Contrôle par ultrasons sur une pièce forgée — l'outil de référence pour les défauts internes.
1. Contrôle visuel (VT)
Quand l'utiliser
Sur chaque pièce, comme première étape et la moins coûteuse de toute séquence de contrôle.
Ce qu'il détecte
Fissures de surface marquées, replis, coulées incomplètes, calamine, défauts de forme, écarts dimensionnels évidents.
Limites
Surface uniquement, très dépendant de l'opérateur, ne détecte rien sous la peau.
Bonnes pratiques
Éclairage défini, personnel formé, échantillons de référence pour la limite d'acceptation, documentation photographique.
2. Contrôle par ultrasons (UT)
L'outil de référence pour les pièces forgées
Pour les défauts internes des pièces forgées, l'UT est la méthode principale. La structure dense et corroyée transmet bien les ultrasons, ce qui permet un examen à haute sensibilité sur toute la section.
Atouts sur pièces forgées
Couvre tout le volume, grande sensibilité aux défauts plans, résultat immédiat, pas de contraintes de radioprotection.
Ce qu'il détecte
Fissures internes, dédoublures, grosses inclusions, retassures, défaut de compacité à cœur.
Prérequis
Surface adaptée, géométrie accessible, opérateur qualifié, classe de qualité selon EN 10228-3 ou spécification client.
Limites
Les géométries complexes compliquent l'interprétation, une structure de fonderie à gros grains diffuse le faisceau, le résultat dépend de l'opérateur.
3. Radiographie (RT)
La référence pour les pièces moulées
Sur les pièces moulées, la radiographie est la méthode de référence. Porosités et retassures sont des défauts volumiques qui s'imagent bien — contrairement aux défauts plans sur lesquels les ultrasons excellent.
Atouts sur pièces moulées
Image clairement porosités et retassures, fournit un document permanent, se cote par comparaison avec des clichés de référence.
Ce qu'elle détecte
Porosité gazeuse, retassures, inclusions de laitier et de sable, reprises, fissures importantes.
Prérequis
Zone contrôlée, accès des deux côtés, épaisseur limitée, cotation selon ASTM E446 ou équivalent.
Limites
Image bidimensionnelle d'une structure tridimensionnelle ; les défauts plans perpendiculaires au faisceau sont difficiles à voir ; lente et coûteuse.
4. Magnétoscopie (MT)
Principe
La pièce est magnétisée ; les particules appliquées se rassemblent aux perturbations du champ et dessinent le défaut.
Applications privilégiées
Pièces forgées ferromagnétiques, surfaces usinées, soudures — partout où la fissuration de surface est le risque principal.
Ce qu'elle trouve
Défauts de surface et sous-jacents jusqu'à quelques millimètres, replis, tapures de trempe.
Limites
Matériaux ferromagnétiques uniquement — inapplicable aux inox austénitiques. Préparation de surface et démagnétisation nécessaires.
5. Ressuage (PT)
Principe
Un pénétrant est appliqué, l'excès retiré, puis un révélateur le fait ressortir du défaut où il devient visible.
Applications privilégiées
Inox austénitiques et autres matériaux amagnétiques, pièces moulées, partout où la magnétoscopie est impossible.
Ce qu'il trouve
Uniquement les défauts débouchants : fissures, pores, reprises, criques à chaud.
Limites
Défauts ouverts seulement — une fissure sous la surface reste invisible. Surface propre et non maculée requise.
Stratégie de contrôle : quoi contrôler, et quand
Toutes les pièces n'exigent pas tous les contrôles. Une stratégie sensée associe les méthodes à la criticité de l'application et aux modes de défaut probables.
Contrôle fondé sur le risque
| Criticité | Contrôle pièce forgée | Contrôle pièce moulée |
|---|---|---|
| Sécurité critique (nucléaire, aéronautique, appareils à pression) | 100 % UT · 100 % MT ou PT · contrôle dimensionnel · essais mécaniques par lot · vérification des certificats | 100 % RT · 100 % PT · épreuve en pression · essais mécaniques par lot · examen métallographique |
| Haute valeur / fortement sollicité (arbres de réducteur, pièces de pompe) | 100 % UT · échantillon MT/PT (10–20 %) · contrôle dimensionnel · revue des certificats | 100 % RT ou UT · échantillon PT · épreuve si applicable · contrôle dimensionnel |
| Industriel standard (machines générales) | Échantillon UT (premier article + 10 %) · 100 % visuel · contrôle dimensionnel · revue des certificats | Échantillon RT (premier article + aléatoire) · 100 % visuel · contrôle dimensionnel · revue des certificats |
| Faiblement sollicité (capots, supports, embases) | 100 % visuel · contrôle dimensionnel · certificat archivé | 100 % visuel · contrôle dimensionnel · épreuve si applicable |
Notre approche : premier article et surveillance de série
Contrôle du premier article
- Contrôle complet des premières pièces
- 100 % des méthodes de CND applicables
- Vérification dimensionnelle complète
- Essais de caractéristiques mécaniques
- Examen métallographique pour les applications critiques
- Établit la référence d'acceptation en série
Surveillance de série
- Fréquence d'échantillonnage fondée sur le risque
- 100 % visuel et dimensionnel sur toutes les pièces
- Échantillonnage CND selon la criticité (10–100 %)
- Fréquence accrue en cas d'anomalie
- Suivi permanent de la performance fournisseur
Contrôle par étapes : détecter tôt
La stratégie qualité la plus efficace détecte les défauts au stade le plus précoce possible :
Vérification de la matière
- Examiner les certificats matière (EN 10204 3.1 au minimum)
- Vérifier numéros de coulée et traçabilité
- Analyse chimique si nécessaire
- UT de la matière brute pour les applications critiques
Détecte: Matière erronée, défauts déjà présents dans la matière brute
Contrôle en cours de fabrication
- Contrôle après forgeage ou moulage, avant usinage
- Contrôle visuel des défauts de surface
- Vérification dimensionnelle des cotes critiques
- CND en cas de suspicion
Détecte: Défauts de fabrication avant l'usinage coûteux
Contrôle final après usinage
- Contrôle dimensionnel complet
- Vérification de l'état de surface
- CND complets selon spécification
- Essais fonctionnels si applicable
- Contrôle de nettoyage et d'emballage
Détecte: Tout défaut résiduel avant expédition
Contrôle à réception
- Contrôle visuel des dommages de transport
- Revue du dossier documentaire
- Vérification dimensionnelle par échantillon
- Échantillonnage CND fondé sur le risque pour les pièces critiques
Détecte: Vérification finale avant entrée en stock
Prévenir vaut mieux que détecter
Un contrôle rigoureux détecte les défauts — les éviter est plus efficace et moins cher. Les meilleurs programmes qualité empêchent les défauts d'apparaître.
Sélection et qualification des fournisseurs
Capabilité du procédé
Des fournisseurs disposant des équipements, de l'expertise technique et d'un historique éprouvé pour vos pièces précises.
Systèmes qualité
ISO 9001 au minimum. Certifications sectorielles (AS9100, API, AQ nucléaire) si applicable. Maîtrise statistique des procédés démontrée.
Sources matière
Fournisseurs matière reconnus, certificats vérifiés, systèmes de traçabilité, moyens d'essai internes.
Moyens de contrôle
Équipements CND adaptés et opérateurs certifiés, moyens de mesure étalonnés, surveillance en cours de fabrication.
Conception pour la fabrication
Prévenir les défauts par une bonne conception
- Pièces forgées: Éviter angles vifs et concentrations de contrainte. Concevoir pour un fibrage porteur. Prévoir une surépaisseur d'usinage suffisante. Tenir compte du remplissage en matriçage.
- Pièces moulées: Épaisseurs de paroi aussi uniformes que possible. Rayons de raccordement généreux. Concevoir pour une solidification dirigée. Prévoir les chemins d'alimentation. Éviter les points chauds isolés.
- Les deux: Spécifier des tolérances réalistes. Ne pas surspécifier les exigences qualité. Laisser de la souplesse au procédé lorsque c'est acceptable.
Maîtrise et surveillance du procédé
Maîtrise de la température
Déterminante en forge comme en fonderie. Suivi documenté des températures, cycles de chauffage et de refroidissement corrects, fours étalonnés.
Manutention de la matière
Éviter la contamination, protéger de l'humidité (surtout les moules), conditions de stockage adaptées, environnement de travail propre.
Paramètres de procédé
Procédures documentées pour les opérations critiques, opérateurs formés et qualifiés, maintenance régulière, validation du procédé.
Surveillance statistique
Cartes de contrôle sur les cotes clés, suivi et tendance des défauts, analyse des causes racines, culture d'amélioration réelle.
Notre position sur la qualité
La qualité ne se contrôle pas après coup, elle se construit. Nous travaillons avec des fournisseurs qui préviennent les défauts par une conduite de procédé rigoureuse, puis nous le vérifions par des contrôles ciblés. Cette combinaison fournit des pièces fiables à un coût compétitif.
Ce qu'il faut en retenir
Deux choses déterminent si un programme de contrôle vaut son coût. D'abord l'adéquation de la méthode au défaut : ultrasons pour ce qui est enfoui dans une pièce forgée, radiographie pour les porosités et retassures d'une pièce moulée, magnétoscopie ou ressuage pour ce qui débouche en surface. Utiliser la mauvaise méthode ne donne pas un résultat partiel, mais aucun résultat.
Ensuite, décider où sur la pièce cela compte. Une spécification exigeant une couverture volumique intégrale sur chaque pièce signale généralement que personne n'a déterminé quelles sections portent la charge. Définissez les zones critiques, contrôlez-les selon une classe d'acceptation annoncée, et contrôlez le reste de façon proportionnée. Cette discussion se mène avant le premier article, pas après un refus.
Parlons de l'étendue des contrôles
Envoyez-nous le plan et les conditions de service : nous proposerons un plan de contrôle adapté à la pièce et à l'application — y compris les points où nous jugeons les contrôles exigés excessifs, ou insuffisants.
Envoyer une demande