Jedes Schmiedeteil und jedes Gussteil enthält Ungänzen. Die Frage ist nie, ob sie da sind, sondern ob eine davon dort sitzt, wo die Spannung ist, ob sie gross genug ist, um zu zählen, und ob sie gefunden wird, bevor das Teil eingebaut ist. Eine Überlappung an einem Wellenabsatz und dieselbe Überlappung an einer unbelasteten Fläche sind nicht dasselbe Problem – wer beides gleich behandelt, gibt sein Prüfbudget an der falschen Stelle aus.
Im Folgenden: die Fehler, die uns an Schmiede- und Gussteilen tatsächlich begegnen, wodurch sie entstehen, welches Verfahren sie findet und an welcher Stelle im Ablauf das Suchen am günstigsten ist.
Was unentdeckte Fehler wirklich kosten
Ein in der Fertigung entdeckter Fehler kostet wenig. Derselbe Fehler nach dem Einbau kostet ein Vielfaches.
Kosteneskalation entlang der Lieferkette
| Zeitpunkt der Entdeckung | Typische Behebungskosten | Auswirkung |
|---|---|---|
| Während der Fertigung | 50–200 € | Ausschuss, Teil neu fertigen |
| Wareneingangsprüfung | 500–2 000 € | Rücksendung, Wiederbeschaffungszeit, Prüfkosten |
| Bei der Montage | 2 000–10 000 € | Terminverzug, Eilbeschaffung, verlorene Arbeitszeit |
| Nach dem Einbau | 10 000–50 000 € | Serviceeinsatz, Anlagenstillstand, Expressfracht |
| Katastrophaler Ausfall | 50 000–1 000 000 € + | Haftung, Sicherheitsvorfälle, Reputationsschaden, Rückrufe |
Warum die Kostenkurve so steil ist
Nehmen Sie eine geschmiedete Pumpenwelle mit unvollständiger Verdichtung im Kern – ein Fehler, den die Sichtprüfung nicht sieht und den eine Prüfung nach EN 10228-3 in Minuten findet. In der Schmiede entdeckt, kostet er eine Neufertigung. Entdeckt, wenn die Welle in einer Chemieanlage läuft, ist die Welle selbst der günstigste Posten auf der Rechnung: Der Anlagenstillstand, der Serviceeinsatz und die Prüfung aller bereits eingelagerten Schwesterteile kommen zuerst.
Das ist das ganze Argument für die Volumenprüfung an rotierenden und drucktragenden Bauteilen. Nicht, weil Ultraschall alles findet. Sondern weil das, was er findet, genau die Fehler sind, die man nicht sehen kann und sich nicht leisten kann, später zu entdecken.
Wo null Fehler gefordert sind
In einigen Branchen sind Fehler nicht nur teuer, sondern nicht hinnehmbar:
- Nukleartechnik: Regulatorische Anforderungen an lückenlose Rückverfolgbarkeit und fehlerfreie Werkstoffe
- Luft- und Raumfahrt: Sicherheitsrelevante Bauteile mit strengen Prüfvorschriften
- Öl und Gas: Hochdruckanwendungen, bei denen ein Versagen Menschen gefährdet
- Fahrzeugsicherheit: Bauteile, die auf Sicherheitssysteme wirken
- Medizintechnik: Patientensicherheit und regulatorische Anforderungen
Häufige Fehler an Schmiedeteilen
1. Oberflächenfehler
Überlappungen und Falten
Was es ist: Oberflächenmaterial, das sich beim Schmieden über sich selbst legt und eine Trennstelle oder Naht an der Oberfläche bildet.
Ursachen: Ungeeignete Gesenkauslegung, zu wenig Material, falsche Schmiedetemperatur oder zu geringer Umformgrad.
Warum es zählt: Erzeugt Spannungsspitzen und Rissausgangsstellen. Kann Zunder oder Oxide einschliessen. Wächst unter zyklischer Last weiter.
Nachweis: Sichtprüfung, Magnetpulverprüfung (MT), Farbeindringprüfung (PT)
Vermeidung: Saubere Gesenkauslegung, richtige Rohteilgrösse, optimale Schmiedetemperatur, ausreichende Umformung je Stich
Oberflächenrisse
Was es ist: Sichtbare Risse an der Schmiedeoberfläche, meist quer zur Umformrichtung orientiert.
Ursachen: Zu hohe Schmiedetemperatur (Warmbrüchigkeit), falsche Abkühlgeschwindigkeit, verunreinigter Werkstoff oder zu starke Umformung.
Warum es zählt: Auch kleine Oberflächenrisse wachsen unter Last weiter und führen zum Bruch. Besonders kritisch bei Ermüdungsbeanspruchung.
Nachweis: Sichtprüfung (grosse Risse), MT oder PT (feine Risse), teils nach dem Ätzen sichtbar
Vermeidung: Schmiedetemperatur sorgfältig führen, Überhitzung vermeiden, kontrollierte Abkühlung, Werkstoffeingangskontrolle
Zunder und Entkohlung
Was es ist: Oxidbildung an der Oberfläche und Kohlenstoffverlust in der Randschicht beim Warmschmieden.
Ursachen: Sauerstoffkontakt bei hohen Temperaturen während Erwärmung und Umformung.
Warum es zählt: Die entkohlte Randschicht ist weicher und schwächer. Beeinträchtigt Dauerfestigkeit und Verschleisswiderstand. Zunder muss vor Wärmebehandlung oder Beschichtung entfernt werden.
Nachweis: Sichtprüfung (Zunder), Härteprüfung (Entkohlung), metallografische Untersuchung
Vermeidung: Erwärmung unter Schutzgas, Haltezeit begrenzen, Strahlen oder Beizen, ausreichende Bearbeitungszugabe
2. Innenliegende Fehler
Innenrisse und Schmiederisse
Was es ist: Brüche im Innern des Schmiedeteils, an der Oberfläche nicht sichtbar. Kernrisse, Chevronrisse oder regellose Innenrisse.
Ursachen: Zu starke Umformung ohne ausreichende Erwärmung, Eigenspannungen aus falscher Abkühlung, verunreinigter Werkstoff oder Wasserstoffversprödung.
Warum es zählt: Für die Sichtprüfung unsichtbar, im Betrieb aber katastrophal. Können zu plötzlichem Versagen unter Last führen.
Nachweis: Ultraschallprüfung (UT) ist das Mittel der Wahl. Durchstrahlung erkennt grosse Risse, ist bei Schmiedeteilen aber weniger wirksam als UT.
Vermeidung: Saubere Schmiedeführung, ausreichende Erwärmung, kontrollierte Abkühlung, guter Vormaterialwerkstoff, bei Bedarf Spannungsarmglühen
Unvollständige Gesenkfüllung und Kaltschweissstellen
Was es ist: Bereiche, in denen der Werkstoff die Gravur nicht vollständig gefüllt hat, mit Hohlräumen oder schwachen Verbindungen zwischen den Fliessfronten.
Ursachen: Zu wenig Material, zu niedrige Schmiedetemperatur, zu geringe Presskraft oder komplexe Gesenkgeometrie.
Warum es zählt: Erzeugt Schwachstellen mit deutlich reduzierter Festigkeit. Äusserlich kann das Teil einwandfrei wirken.
Nachweis: Sichtprüfung (Randfehlstellen), UT (innere Hohlräume), Massprüfung und Gewichtskontrolle
Vermeidung: Richtige Rohteilauslegung, ausreichende Temperatur, genügend Presskraft, optimierte Gesenkgestaltung
Ungünstiger Faserverlauf
Was es ist: Faserverlauf, der nicht zur Bauteilgeometrie passt, oder durch zu starke Zerspanung durchtrennte Fasern.
Ursachen: Ungeeignete Schmiedeauslegung, zu viel abgetragenes Material oder falsche Umformrichtung.
Warum es zählt: Hebt den wesentlichen Vorteil des Schmiedens auf – die gerichtete Festigkeit. Reduziert Dauerfestigkeit und Zähigkeit.
Nachweis: Makroätzung zur Darstellung des Faserverlaufs, mechanische Prüfung in verschiedenen Richtungen
Vermeidung: Bauteile schmiedegerecht gestalten, Zerspantiefe begrenzen, Umformrichtung an den Lastpfad anpassen
Einschlüsse und Seigerungen
Was es ist: Nichtmetallische Partikel in der Stahlmatrix oder örtliche Anreicherung von Legierungselementen.
Ursachen: Mängel in der Stahlherstellung, verunreinigter Schrott, unzureichende Sekundärmetallurgie. Im Vormaterial angelegt, nicht beim Schmieden entstanden.
Warum es zählt: Erzeugen Spannungsspitzen, mindern die Zähigkeit und wirken als Rissausgangsstellen.
Nachweis: UT (grosse Einschlüsse), metallografische Untersuchung, chemische Analyse auffälliger Bereiche
Vermeidung: Vormaterial von zuverlässigen Herstellern, geprüfte Werkszeugnisse, bei kritischen Teilen UT am Vormaterial
Häufige Fehler an Gussteilen
1. Porosität und Lunker
Gasporosität
Was es ist: Kleine, rundliche Hohlräume aus Gasblasen, die bei der Erstarrung eingeschlossen werden. Verteilt oder örtlich konzentriert.
Ursachen: Gelöste Gase (Wasserstoff, Stickstoff, Sauerstoff) in der Schmelze, Feuchtigkeit in der Form, mangelnde Entlüftung oder turbulentes Giessen.
Warum es zählt: Mindert die mechanischen Kennwerte, besonders die Dauerfestigkeit, schafft Leckwege in drucktragenden Bauteilen und erschwert die Bearbeitung.
Nachweis: Durchstrahlungsprüfung (RT), Druckprüfung bei durchgehender Porosität, Sichtprüfung bearbeiteter Flächen
Vermeidung: Schmelze entgasen, trockene Formen, richtiges Anschnitt- und Entlüftungssystem, ruhiges Giessen, bei kritischen Teilen Vakuumguss
Lunker
Was es ist: Hohlräume, die entstehen, wenn die Schmelze bei der Erstarrung schwindet und nicht ausreichend aus dem Speiser gespeist wird. Meist unregelmässig geformt.
Ursachen: Zu kleiner Speiser, ungünstige Speiserlage, isolierte Wärmezentren oder unterbrochener Speisungsweg.
Warum es zählt: Starke Minderung der mechanischen Kennwerte. In dicken Querschnitten gross und kritisch. Erzeugt unvorhersehbare Bruchstellen.
Nachweis: RT, UT, Sichtprüfung, wenn oberflächennah oder durch Bearbeitung freigelegt
Vermeidung: Speiser richtig auslegen, gerichtete Erstarrung, ausreichende Speisung, Erstarrungssimulation
Mikroporosität
Was es ist: Feine, über das Bauteil verteilte Porosität, meist in den zuletzt erstarrten Bereichen.
Ursachen: Zusammenspiel aus Gasausscheidung und Schwindung, besonders bei Legierungen mit breitem Erstarrungsintervall.
Warum es zählt: Mindert die Kennwerte unauffällig, wird von der Standardprüfung oft nicht erfasst und summiert sich über das Volumen.
Nachweis: Schwer nachweisbar; Dichtemessung, zerstörende Prüfung, detaillierte Durchstrahlung
Vermeidung: Erstarrungsgeschwindigkeit steuern, Kornfeiner, geeignete Legierungswahl, bei kritischen Teilen heiss-isostatisches Pressen (HIP)
2. Formbedingte Fehler
Sandeinschlüsse
Was es ist: Sandpartikel, die in der Gussoberfläche oder im Volumen eingeschlossen sind (Sandgussfehler).
Ursachen: Formerosion beim Giessen, loser Sand von der Formoberfläche, zu geringe Formfestigkeit oder zu turbulentes Giessen.
Warum es zählt: Raue Oberfläche, mögliche Spannungsspitzen, Probleme bei der Bearbeitung, geringere Dauerfestigkeit.
Nachweis: Sichtprüfung, RT (grosse Einschlüsse), Anschleifen zur Tiefenbestimmung
Vermeidung: Gute Formverdichtung, geeignete Bindersysteme, glatte Formoberflächen, ruhiges Giessen, Filter im Anschnittsystem
Kaltschweissstellen und Fehlläufe
Was es ist: Bereiche, in denen zwei Schmelzefronten aufeinandertreffen, ohne sich zu verbinden (Kaltschweissstelle), oder unvollständig gefüllte Formhohlräume (Fehllauf).
Ursachen: Zu niedrige Giesstemperatur, zu geringe Fliessfähigkeit, zu langsames Giessen oder komplexe Geometrie mit dünnen Querschnitten.
Warum es zählt: Erzeugt Trennebenen, die verbunden aussehen, aber metallurgisch nicht verbunden sind. Hohes Bruchrisiko unter Last.
Nachweis: Sichtprüfung (oft erkennbar), PT, teils RT, Druckprüfung
Vermeidung: Ausreichende Giesstemperatur, gutes Anschnittsystem, genügend Fliessfähigkeit, zügiges Giessen
Rauheit und Oberflächenfehler
Was es ist: Raue oder unregelmässige Gussoberfläche ausserhalb der geforderten Oberflächengüte.
Ursachen: Grober Sand, Formfeuchte, Metall-Form-Reaktion oder ungeeignete Schlichte.
Warum es zählt: Höherer Bearbeitungsaufwand, kann andere Fehler verdecken, optische Mängel.
Nachweis: Sichtprüfung, Rauheitsmessung
Vermeidung: Feiner Formsand, geeignete Schlichten, Feinguss für hohe Anforderungen, gute Modellqualität
3. Metallurgische Fehler
Warmrisse
Was es ist: Risse, die während oder unmittelbar nach der Erstarrung entstehen, solange das Metall heiss ist und schwindet.
Ursachen: Behinderte Schwindung, zu schnelle Abkühlung, Konstruktion mit Spannungsspitzen oder warmrissanfällige Legierungen.
Warum es zählt: Können im Betrieb weiterwachsen, Leckwege bilden und die Tragfähigkeit mindern.
Nachweis: Sichtprüfung (an der Oberfläche), PT (feine Risse), RT
Vermeidung: Gleichmässige Abkühlung vorsehen, behindernde Geometrien vermeiden, geeignete Legierung, kontrollierte Abkühlung
Schlacken- und Oxideinschlüsse
Was es ist: Nichtmetallische Partikel im Gussteil: Schlacke aus der Schmelze, Krätze von der Oberfläche oder Oxidhäute.
Ursachen: Unzureichende Schmelzereinigung, turbulentes Giessen mit Schlackeneintrag, Oxidbildung beim Giessen.
Warum es zählt: Spannungsspitzen, geringere Zähigkeit, Rissausgangsstellen, verminderte Korrosionsbeständigkeit.
Nachweis: RT, UT (grosse Einschlüsse), metallografische Untersuchung, Bruchflächenanalyse
Vermeidung: Schmelzebehandlung, Abkrätzen, Filter im Anschnittsystem, ruhiges Giessen, Bodenausguss-Pfannen
Seigerung und Gefügeabweichungen
Was es ist: Ungleichmässige Verteilung der Legierungselemente oder unerwünschte Gefügebestandteile.
Ursachen: Langsame Abkühlung, grosse Wandstärken, seigerungsanfällige Legierungszusammensetzungen.
Warum es zählt: Ungleichmässige mechanische Eigenschaften, unvorhersehbares Verhalten, örtliche Schwachstellen.
Nachweis: Metallografische Untersuchung, Härteverlauf über das Bauteil, chemische Analyse an mehreren Stellen
Vermeidung: Kontrollierte Abkühlung, geeignete Legierungswahl, Lösungsglühen wo möglich, Impfmittel und Kornfeiner
Zerstörungsfreie Prüfung: Fehler finden, bevor sie zum Ausfall führen
Kein Verfahren findet alles. Die Kunst besteht darin, das Verfahren dem erwarteten Fehlerbild zuzuordnen – und zu wissen, was es nicht kann.
Die wichtigsten Verfahren im Überblick
| Verfahren | Findet vor allem | Schmiedeteil | Gussteil | Grenzen |
|---|---|---|---|---|
| Sichtprüfung (VT) | Oberflächenfehler, Massabweichungen | ✓ Grundprüfung | ✓ Grundprüfung | Nur Oberfläche, subjektiv |
| Ultraschall (UT) | Innenrisse, Einschlüsse, Hohlräume | ✓✓ Sehr gut | ✓ Gut | Erfordert Erfahrung, geometrieabhängig |
| Durchstrahlung (RT) | Porosität, Lunker, Einschlüsse | ✓ Seltener | ✓✓ Sehr gut | Strahlenschutz, 2D-Bild einer 3D-Struktur |
| Magnetpulver (MT) | Oberflächennahe Risse | ✓✓ Sehr gut | ✓ Begrenzt (nur ferritisch) | Nur ferromagnetisch, Oberflächenvorbereitung nötig |
| Farbeindring (PT) | Zur Oberfläche offene Fehler | ✓✓ Sehr gut | ✓✓ Sehr gut | Nur Oberfläche, saubere Oberfläche nötig |
| Wirbelstrom (ET) | Oberflächenrisse, Leitfähigkeitsänderungen | ✓ Spezialfall | ✓ Spezialfall | Nur leitfähige Werkstoffe, geringe Tiefe |
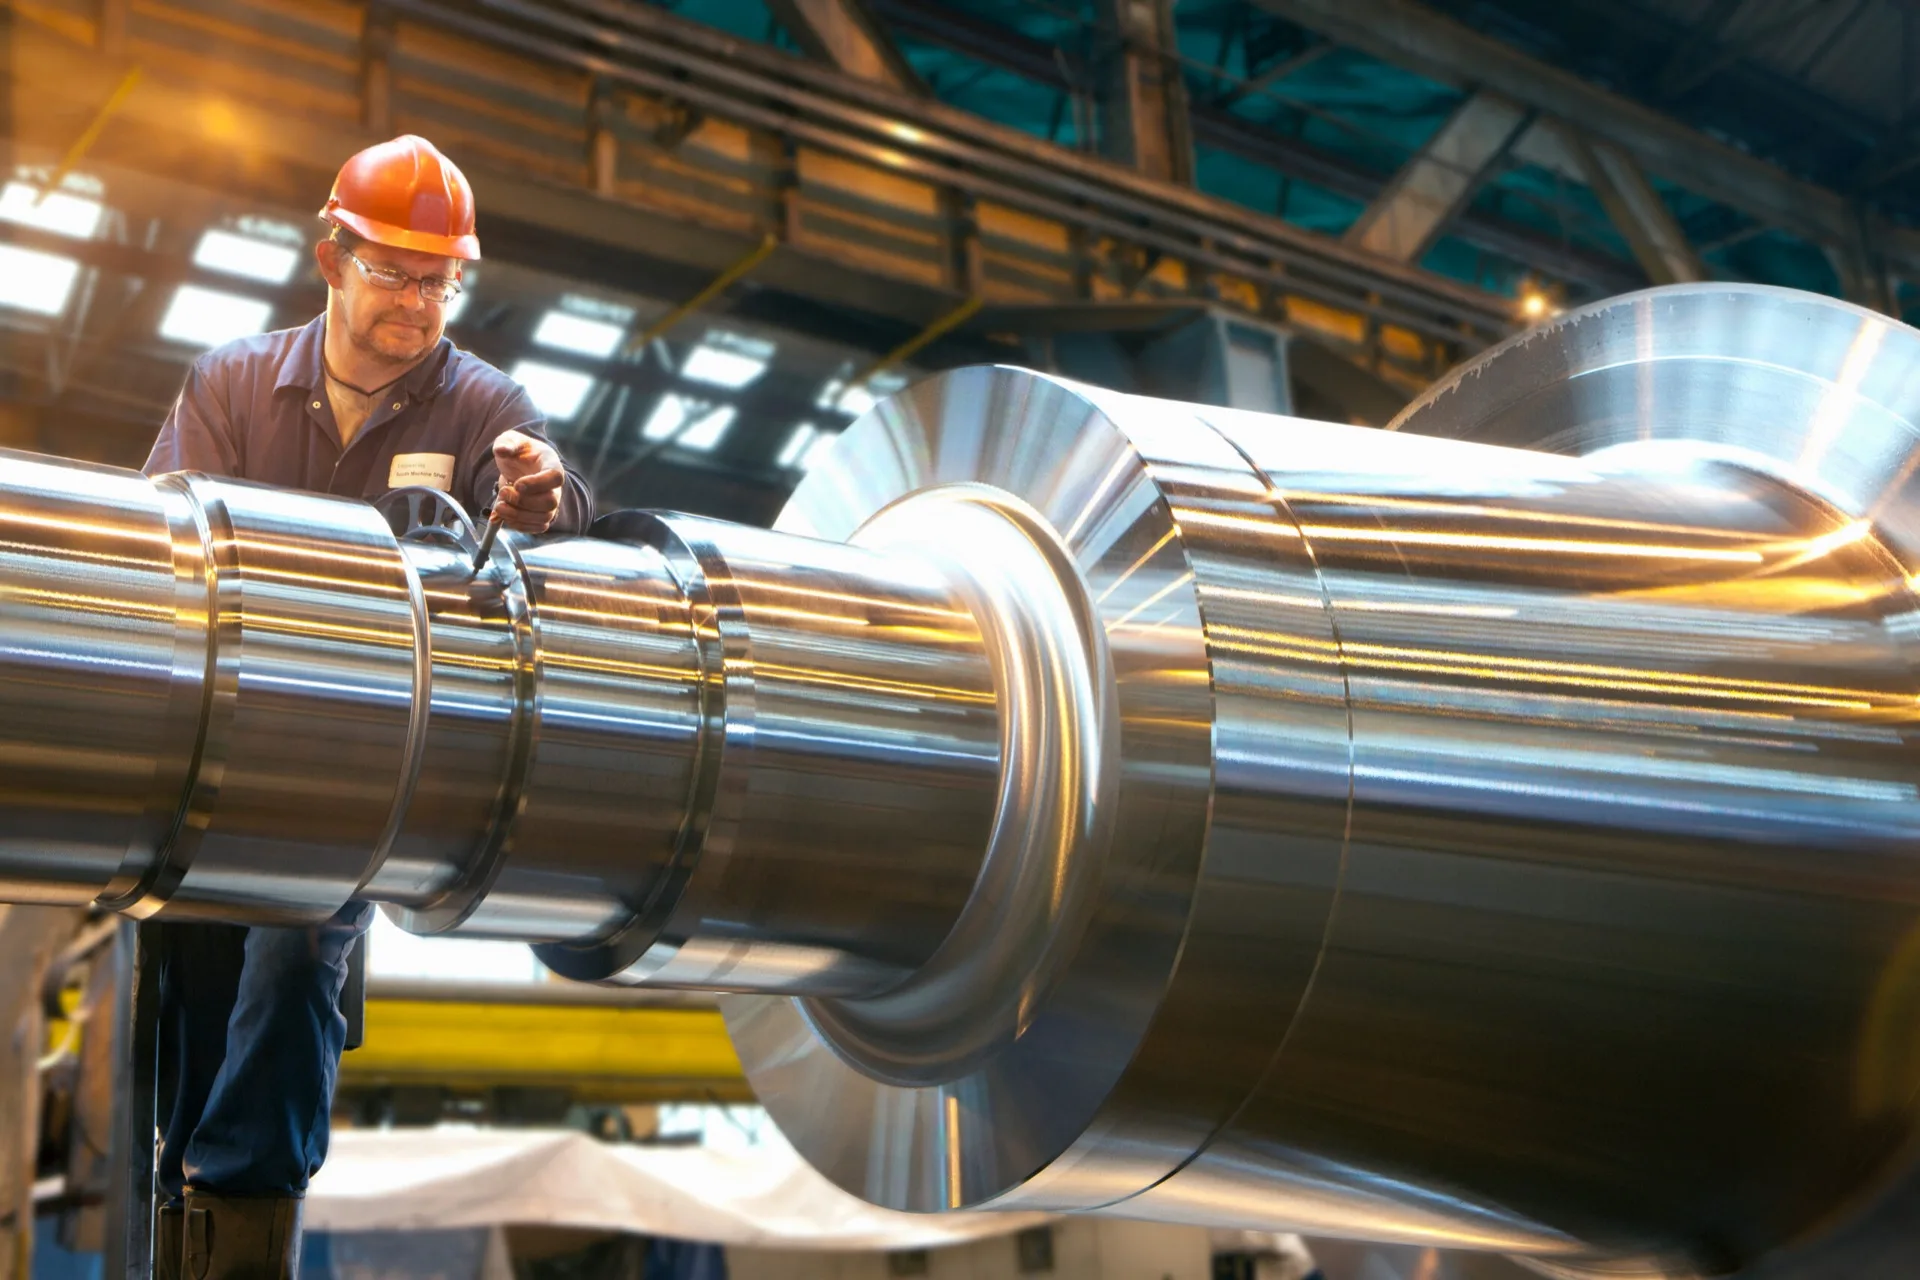
Ultraschallprüfung an einem Schmiedeteil – das Arbeitspferd für innenliegende Fehler.
1. Sichtprüfung (VT)
Wann einsetzen
An jedem Bauteil, als erste und günstigste Stufe jeder Prüffolge.
Was sie findet
Grobe Oberflächenrisse, Überlappungen, Fehlläufe, Zunder, Formfehler, offensichtliche Massabweichungen.
Grenzen
Nur die Oberfläche, stark vom Prüfer abhängig, findet nichts unter der Haut.
Gute Praxis
Definierte Beleuchtung, geprüftes Personal, Referenzmuster für die Bewertungsgrenze, fotografische Dokumentation.
2. Ultraschallprüfung (UT)
Das Arbeitspferd für Schmiedeteile
Für innenliegende Fehler in Schmiedeteilen ist UT das wichtigste Verfahren. Das dichte, gerichtete Gefüge überträgt Ultraschall gut, was Prüfungen mit hoher Empfindlichkeit über den gesamten Querschnitt erlaubt.
Vorteile bei Schmiedeteilen
Erfasst das gesamte Volumen, hohe Empfindlichkeit für flächige Fehler, unmittelbares Ergebnis, keine Strahlenschutzauflagen.
Was sie findet
Innenrisse, Dopplungen, grosse Einschlüsse, Lunker, unvollständige Verdichtung im Kern.
Voraussetzungen
Geeignete Oberfläche, zugängliche Prüfgeometrie, qualifizierter Prüfer, Prüfklasse nach EN 10228-3 oder Kundenspezifikation.
Grenzen
Komplexe Geometrien erschweren die Auswertung, grobkörniges Gussgefüge streut den Schall, Ergebnis hängt an der Erfahrung des Prüfers.
3. Durchstrahlungsprüfung (RT)
Der Massstab bei Gussteilen
Bei Gussteilen ist die Durchstrahlung das Referenzverfahren. Porosität und Lunker sind volumige Fehler, die im Röntgenbild gut abbilden – anders als die flächigen Fehler, für die Ultraschall stark ist.
Vorteile bei Gussteilen
Bildet Porosität und Lunker anschaulich ab, liefert ein dauerhaftes Prüfbild, Bewertung gegen Referenzaufnahmen möglich.
Was sie findet
Gasporosität, Lunker, Schlacken- und Sandeinschlüsse, Kaltschweissstellen, grössere Risse.
Voraussetzungen
Strahlenschutzbereich, beidseitiger Zugang, begrenzte Wanddicke, Bewertung nach ASTM E446 oder gleichwertig.
Grenzen
Zweidimensionales Bild einer dreidimensionalen Struktur, flächige Fehler senkrecht zum Strahl schwer erkennbar, aufwendig und langsam.
4. Magnetpulverprüfung (MT)
Funktionsweise
Das Bauteil wird magnetisiert; an Störungen des Feldes sammelt sich das aufgebrachte Pulver und zeichnet den Fehler nach.
Beste Anwendung
Ferromagnetische Schmiedeteile, bearbeitete Flächen, Schweissnähte, alles, wo Oberflächenrisse das Hauptrisiko sind.
Was sie findet
Oberflächenrisse und oberflächennahe Fehler bis wenige Millimeter Tiefe, Überlappungen, Härterisse.
Grenzen
Nur ferromagnetische Werkstoffe – bei austenitischem Edelstahl nicht anwendbar. Oberflächenvorbereitung nötig, Entmagnetisieren danach.
5. Farbeindringprüfung (PT)
Funktionsweise
Ein Eindringmittel wird aufgetragen, überschüssiges Mittel entfernt und mit einem Entwickler aus dem Fehler zurückgezogen, wo es sichtbar wird.
Beste Anwendung
Austenitischer Edelstahl und andere nichtmagnetische Werkstoffe, Gussteile, überall wo MT nicht möglich ist.
Was sie findet
Ausschliesslich zur Oberfläche offene Fehler: Risse, Poren, Kaltschweissstellen, Warmrisse.
Grenzen
Nur offene Fehler – ein Riss unter der Oberfläche bleibt unsichtbar. Saubere, unverschmierte Oberfläche erforderlich.
Prüfstrategie: was wann geprüft wird
Nicht jedes Bauteil braucht jede Prüfung. Eine sinnvolle Strategie ordnet die Verfahren der Kritikalität der Anwendung und dem erwarteten Fehlerbild zu.
Risikobasierter Prüfumfang
| Kritikalität | Prüfung Schmiedeteil | Prüfung Gussteil |
|---|---|---|
| Sicherheitsrelevant (Nukleartechnik, Luftfahrt, Druckbehälter) | 100 % UT · 100 % MT oder PT · Massprüfung · mechanische Prüfung je Los · Zeugnisprüfung | 100 % RT · 100 % PT · Druckprüfung · mechanische Prüfung je Los · metallografische Untersuchung |
| Hochwertig / hoch belastet (Getriebewellen, Pumpenteile) | 100 % UT · Stichprobe MT/PT (10–20 %) · Massprüfung · Zeugnisprüfung | 100 % RT oder UT · Stichprobe PT · Druckprüfung falls zutreffend · Massprüfung |
| Industriestandard (allgemeiner Maschinenbau) | Stichprobe UT (Erstmuster + 10 %) · 100 % Sichtprüfung · Massprüfung · Zeugnisprüfung | Stichprobe RT (Erstmuster + zufällig) · 100 % Sichtprüfung · Massprüfung · Zeugnisprüfung |
| Gering belastet (Deckel, Konsolen, Grundplatten) | 100 % Sichtprüfung · Massprüfung · Zeugnis abgelegt | 100 % Sichtprüfung · Massprüfung · Druckprüfung falls zutreffend |
Unser Vorgehen: Erstmuster plus laufende Überwachung
Erstmusterprüfung
- Vollständige Prüfung der ersten Teile
- 100 % der zutreffenden ZfP-Verfahren
- Komplette Massprüfung
- Prüfung der mechanischen Kennwerte
- Metallografie bei kritischen Anwendungen
- Legt die Basis für die Serienabnahme fest
Serienüberwachung
- Risikobasierte Stichprobenhäufigkeit
- 100 % Sicht- und Massprüfung an allen Teilen
- ZfP-Stichprobe je nach Kritikalität (10–100 %)
- Höhere Frequenz, wenn Auffälligkeiten auftreten
- Laufende Bewertung der Lieferantenleistung
Stufenprüfung: Fehler früh abfangen
Die wirksamste Qualitätsstrategie findet Fehler zum frühestmöglichen Zeitpunkt:
Vormaterialprüfung
- Werkszeugnisse prüfen (mindestens EN 10204 3.1)
- Chargennummern und Rückverfolgbarkeit verifizieren
- Chemische Analyse bei Bedarf
- UT am Vormaterial bei kritischen Anwendungen
Fängt ab: Falscher Werkstoff, bereits im Vormaterial vorhandene Fehler
Fertigungsbegleitende Prüfung
- Kontrolle nach dem Schmieden oder Giessen, vor der Bearbeitung
- Sichtprüfung auf Oberflächenfehler
- Massprüfung kritischer Merkmale
- ZfP bei Verdacht
Fängt ab: Fertigungsfehler vor der teuren Bearbeitung
Endprüfung nach der Bearbeitung
- Vollständige Massprüfung
- Prüfung der Oberflächengüte
- ZfP im vollen Umfang nach Spezifikation
- Funktionsprüfung falls zutreffend
- Reinigung und Verpackungskontrolle
Fängt ab: Alle verbliebenen Fehler vor dem Versand
Wareneingangsprüfung
- Sichtprüfung auf Transportschäden
- Prüfung der Dokumentation
- Stichprobenhafte Massprüfung
- Risikobasierte ZfP-Stichprobe bei kritischen Teilen
Fängt ab: Letzte Verifikation vor der Einlagerung
Vermeiden ist besser als prüfen
Eine gründliche Prüfung findet Fehler – sie zu vermeiden ist wirksamer und günstiger. Die besten Qualitätsprogramme sorgen dafür, dass Fehler gar nicht erst entstehen.
Lieferantenauswahl und Qualifizierung
Prozessfähigkeit
Lieferanten mit passender Ausrüstung, technischer Erfahrung und nachgewiesener Historie für genau Ihre Bauteile.
Qualitätssysteme
ISO 9001 als Minimum. Branchenspezifische Zertifikate (AS9100, API, kerntechnische QS) wo zutreffend. Nachgewiesene statistische Prozesslenkung.
Werkstoffquellen
Zuverlässige Vorlieferanten, geprüfte Werkszeugnisse, Rückverfolgbarkeit, eigene Prüfmöglichkeiten.
Prüfausrüstung
Geeignete ZfP-Technik und qualifiziertes Personal, kalibrierte Messmittel, fertigungsbegleitende Überwachung.
Fertigungsgerechte Konstruktion
Fehler durch gute Gestaltung vermeiden
- Schmiedeteile: Scharfe Kanten und Spannungsspitzen vermeiden. Für einen tragenden Faserverlauf gestalten. Ausreichende Bearbeitungszugabe vorsehen. Bei Gesenkteilen die Formfüllung berücksichtigen.
- Gussteile: Möglichst gleichmässige Wandstärken. Grosszügige Ausrundungen. Für gerichtete Erstarrung auslegen. Speisungswege vorsehen. Isolierte Wärmezentren vermeiden.
- Beides: Realistische Toleranzen angeben. Qualitätsanforderungen nicht überspezifizieren. Dem Fertigungsprozess Spielraum lassen, wo er vertretbar ist.
Prozesslenkung und Überwachung
Temperaturführung
Für Schmieden wie Giessen entscheidend. Dokumentierte Temperaturüberwachung, saubere Erwärmungs- und Abkühlzyklen, kalibrierte Öfen.
Materialhandhabung
Verunreinigung verhindern, vor Feuchtigkeit schützen (besonders Formen), geeignete Lagerbedingungen, saubere Arbeitsumgebung.
Prozessparameter
Dokumentierte Anweisungen für kritische Arbeitsschritte, geschultes und qualifiziertes Personal, regelmässige Anlagenwartung, Prozessvalidierung.
Statistische Überwachung
Regelkarten für Schlüsselmasse, Fehlererfassung und Trendauswertung, Ursachenanalyse bei Abweichungen, gelebte Verbesserungskultur.
Unsere Haltung zur Qualität
Qualität lässt sich nicht hineinprüfen – sie muss hineingebaut werden. Wir arbeiten mit Lieferanten, die Fehler durch saubere Prozessführung vermeiden, und verifizieren das anschliessend gezielt. Diese Kombination liefert zuverlässige Bauteile zu wettbewerbsfähigen Kosten.
Worauf es hinausläuft
Zwei Dinge entscheiden, ob ein Prüfprogramm sein Geld wert ist. Erstens die Zuordnung des Verfahrens zum Fehler: Ultraschall für das, was im Schmiedeteil verborgen liegt, Durchstrahlung für Porosität und Lunker im Gussteil, Magnetpulver oder Farbeindring für alles, was zur Oberfläche offen ist. Das falsche Verfahren liefert kein Teilergebnis, sondern gar keines.
Zweitens die Festlegung, wo am Bauteil es überhaupt zählt. Eine Spezifikation, die an jedem Stück volle Volumenprüfung verlangt, ist meist ein Zeichen dafür, dass niemand ermittelt hat, welche Querschnitte tragen. Definieren Sie die kritischen Zonen, prüfen Sie diese gegen eine festgelegte Bewertungsklasse und behandeln Sie den Rest angemessen. Dieses Gespräch führt man vor dem Erstmuster, nicht nach der ersten Reklamation.
Sprechen Sie mit uns über den Prüfumfang
Schicken Sie uns Zeichnung und Beanspruchung, und wir schlagen einen Prüfplan vor, der zu Bauteil und Anwendung passt – einschliesslich der Punkte, an denen wir die geforderte Prüfung für überzogen oder für unzureichend halten.
Anfrage senden