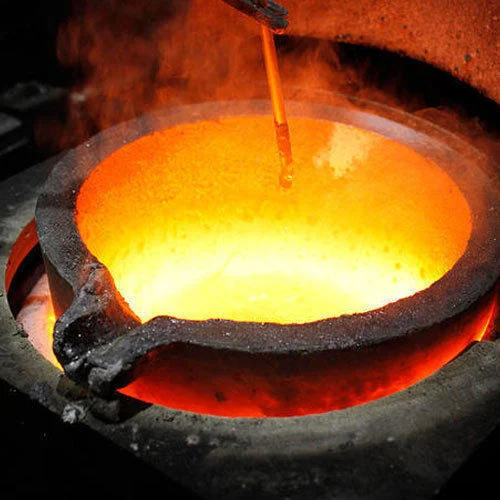
Die meisten Anfragen, die uns erreichen, geben das Verfahren bereits vor. Oft ist es das richtige. Manchmal verlangt die Zeichnung ein Schmiedeteil, wo ein Gussteil günstiger und genauso gut wäre – oder ein Gussteil für ein Bauteil, das zwanzig Jahre lang Wechselbiegung aushalten muss. Ein Fehlgriff ist in beide Richtungen teuer: durch Werkzeugkosten, die nicht nötig gewesen wären, oder durch ein Bauteil, das im Betrieb versagt.
Im Folgenden steht, wie wir die Wahl tatsächlich angehen: was jedes Verfahren mit dem Werkstoff macht, wo es an seine Grenzen stösst, und welche wenigen Fragen die Entscheidung meist klären.
Schmieden: Verfahren und Grundlagen
Was ist Schmieden?
Beim Schmieden wird Metall durch Druckkräfte umgeformt – durch Hämmern, Pressen oder Walzen. Das Verfahren läuft warm (oberhalb der Rekristallisationstemperatur) oder kalt ab; bei grossen Industriebauteilen ist Warmumformung der Normalfall.
Zwei Hauptverfahren
- Freiformschmieden: Das Metall wird zwischen flachen oder einfach geformten Sätteln umgeformt und kann dabei frei fliessen. Ideal für grosse, einfache Geometrien wie Wellen, Ringe und Blöcke.
- Gesenkschmieden: Das Metall wird in einer Gesenkgravur umgeformt, die die Endkontur vorgibt. Besser für komplexe Formen und engere Toleranzen, erfordert aber teure Werkzeuge.
Faserverlauf – und warum er die meisten Diskussionen entscheidet
Schmieden verändert nicht nur die Form des Stahls, sondern auch sein Gefüge. Die Faser folgt der Bauteilkontur, statt gerade hindurchzulaufen – so wie die Maserung im Holz der Form eines Astes folgt. Lasten, die entlang dieser Faser verlaufen, werden gut getragen. Das ist der Grund, warum eine geschmiedete Kurbelwelle eine gegossene überlebt, und meist das eine Argument, das bei rotierenden oder zyklisch belasteten Bauteilen den Ausschlag gibt.
Geprüft wird das mit einer Makroätzung am Schnitt. Ist der Faserverlauf durch die Bearbeitung durchtrennt worden – etwa weil ein Flansch aus dem vollen Block gedreht statt gestaucht wurde –, haben Sie geschmiedeten Werkstoff bezahlt und den grössten Teil des Nutzens weggespant.
Vorteile des Schmiedens
✓ Höhere Zähigkeit und Duktilität
Die Zugfestigkeit ergibt sich überwiegend aus Legierung und Wärmebehandlung – darin kann ein gutes Gussteil mithalten. Der Unterschied zeigt sich bei Bruchdehnung, Brucheinschnürung und Kerbschlagzähigkeit, wo das umgeformte Gefüge durchweg besser abschneidet.
✓ Ausgezeichnete Dauerfestigkeit
Der ausgerichtete Faserverlauf verbessert die Ermüdungsfestigkeit deutlich – entscheidend bei rotierenden Maschinen, hohen Lastspielzahlen und sicherheitsrelevanten Bauteilen.
✓ Schlagzähigkeit
Bessere Beständigkeit gegen Stösse und Schlagbeanspruchung, was geschmiedete Teile für schwere Industrieanwendungen prädestiniert.
✓ Gesünderer Werkstoff
Die Warmumformung schliesst Schrumpfungsporosität und Gaseinschlüsse aus dem Ingot. Defektfrei wird ein Schmiedeteil dadurch nicht – Überlappungen, Schmiederisse und Seigerungen gibt es –, aber die Fehlerpopulation ist kleiner und mit Ultraschall besser auffindbar.
Grenzen des Schmiedens
- Formkomplexität: Komplexe Innengeometrien, Hinterschneidungen oder feine Aussenkonturen sind kaum darstellbar
- Grössenbeschränkung: Freiformschmieden ist durch die Presskraft begrenzt, Gesenkschmieden durch Gesenkgrösse und -kosten
- Werkzeugkosten: Gesenkschmieden erfordert teure Werkzeuge und rechnet sich bei kleinen Stückzahlen nicht
- Materialeinsatz: In der Regel mehr Bearbeitungszugabe und damit mehr Zerspanungsvolumen
- Lieferzeit: Der Gesenkbau dauert beim Gesenkschmieden 8 bis 16 Wochen
Giessen: Verfahren und Grundlagen
Was ist Giessen?
Beim Giessen wird flüssiges Metall in einen Formhohlraum gegossen und erstarrt dort zur gewünschten Gestalt. Weil das Metall flüssig ankommt, kostet Geometrie fast nichts: innere Kanäle, gekernte Hohlräume, wechselnde Wandstärken und Hinterschneidungen sind Routine. Was man aufgibt, ist der Faserverlauf – und man handelt sich die Erstarrung als zu beherrschende Grösse ein.
Gängige Giessverfahren
- Sandguss: Am vielseitigsten und wirtschaftlichsten für grosse Teile. Die Form wird aus verdichtetem Sand um ein Modell aufgebaut.
- Feinguss (Wachsausschmelzverfahren): Hervorragend für komplexe Geometrien mit engen Toleranzen und guter Oberflächengüte.
- Druckguss: Grossserienfertigung kleinerer Teile mit sehr guter Massgenauigkeit.
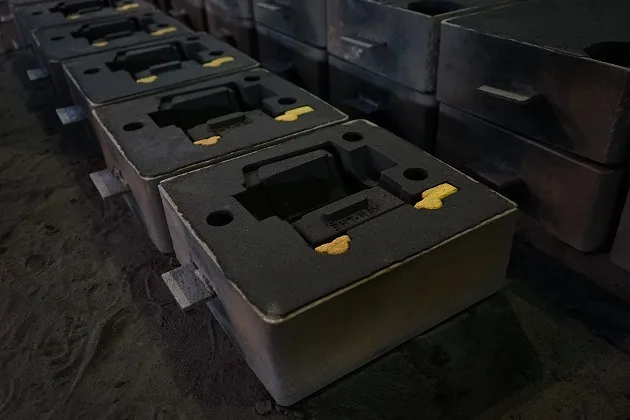
Eine Sandform, bereit zum Abguss. Die Form wird zerstört, um das Gussteil zu entnehmen.
Vorteile des Giessens
✓ Komplexe Geometrien
Innenkanäle, Hinterschneidungen und verwickelte Aussenformen, die sich nicht schmieden lassen.
✓ Endkonturnah
Näher an der Endkontur, dadurch weniger Bearbeitung und weniger Materialverlust.
✓ Grössenflexibilität
Das Verfahren selbst skaliert von wenigen Kilogramm bis weit über 100 Tonnen; in der Praxis begrenzen Schmelz-, Handling- und Krankapazität der Giesserei. Über unser Netzwerk beschaffen wir Sandgussteile bis 35 Tonnen, in Ausnahmefällen bis 80 Tonnen.
✓ Wirtschaftlich bei Komplexität
Bei verwickelten Formen ist Giessen oft günstiger als Schmieden plus aufwendige Bearbeitung.
Grenzen des Giessens
- Porositätsrisiko: Eingeschlossene Gase können innere Hohlräume bilden und den Querschnitt schwächen
- Geringere Kennwerte: Regelloses Gefüge und mögliche Fehlstellen mindern die mechanischen Eigenschaften
- Dauerfestigkeit: Deutlich geringere Lebensdauer unter zyklischer Last als bei Schmiedeteilen
- Oberfläche: Sandgussteile brauchen mehr Oberflächenbearbeitung; nur Feinguss liefert glatte Oberflächen
- Schwindung: Die Kontraktion bei der Erstarrung kann Massabweichungen oder Risse verursachen
Direktvergleich der wichtigsten Faktoren
Werkstoffeigenschaften im Vergleich
| Eigenschaft | Schmieden | Giessen | Vorteil |
|---|---|---|---|
| Zugfestigkeit | 850–1400 MPa (typisch) | 700–1100 MPa (typisch) | Schmieden +15–20 % |
| Lastspielzahl | 10⁷ – 10⁸ | 10⁵ – 10⁶ | Schmieden 10–100× besser |
| Kerbschlagzähigkeit | Sehr gut | Mässig bis gut | Schmieden deutlich besser |
| Gefüge | Ausgerichtet, gerichtet | Regellos, isotrop | Schmieden entlang Lastpfaden |
| Innere Güte | Dicht, porenfrei | Kann leichte Porosität aufweisen | Schmieden gleichmässiger |
| Duktilität | Sehr gut | Gut | Schmieden etwas besser |
Kostenbetrachtung
| Faktor | Freiformschmieden | Gesenkschmieden | Sandguss | Feinguss |
|---|---|---|---|---|
| Werkzeugkosten | Gering (0–5 T€) | Hoch (20–200 T€) | Gering–mittel (2–20 T€) | Mittel (5–50 T€) |
| Stückkosten (kleine Menge) | Mittel | Hoch | Mittel | Mittel–hoch |
| Stückkosten (grosse Menge) | Mittel | Gering–mittel | Gering–mittel | Mittel |
| Bearbeitungsaufwand | Erheblich | Mittel | Mittel | Minimal |
| Materialverlust | Höher | Mittel | Geringer | Gering |
| Wirtschaftliche Stückzahl | 1–10 Stück | 50–500 Stück | 5–50 Stück | 10–100 Stück |
Kostenhinweis
Bei einfachen Geometrien wie Wellen und Ringen in kleinen Stückzahlen (1–20 Stück) ist Freiformschmieden meist am wirtschaftlichsten. Bei komplexen Formen wird Giessen konkurrenzfähig. Gesenkschmieden lohnt sich ab höheren Stückzahlen (100+) mässig komplexer Teile, wenn die besseren Eigenschaften die Werkzeuginvestition rechtfertigen.
Lieferzeit und Fertigung
| Aspekt | Schmieden | Giessen |
|---|---|---|
| Werkzeuglieferzeit | 8–16 Wochen (Gesenk) / sofort (Freiform) | 4–10 Wochen (Modell + Form) |
| Erstmuster | 10–14 Wochen (Gesenk) / 4–8 Wochen (Freiform) | 8–12 Wochen |
| Fertigungsrate | Langsamer (arbeitsintensiv) | Schneller (mehrere Formen) |
| Mindestmenge | 1 Stück (Freiform) / 25–100 Stück (Gesenk) | typisch 1–10 Stück |
Wann Schmieden, wann Giessen
Schmieden wählen, wenn:
Hohe Lastspielzahlen
Beispiele: Kurbelwellen, Pleuel, Zahnräder, Turbinenwellen
Warum: Der Faserverlauf verbessert die Dauerfestigkeit erheblich (10–100× gegenüber Guss)
Maximale Festigkeit gefordert
Beispiele: Lasthaken, Druckbehälterkomponenten, Luftfahrtteile
Warum: Höhere Kennwerte und deutlich bessere Schlagzähigkeit
Schlagbeanspruchung
Beispiele: Hammerbauteile, Brecherteile, Schlagwerkzeuge
Warum: Hohe Kerbschlagzähigkeit verhindert Sprödbruch
Sicherheitsrelevante Bauteile
Beispiele: Nukleartechnik, Bohrlochkopf-Ausrüstung, Fahrwerkskomponenten
Warum: Vorhersagbare, gleichmässige Eigenschaften ohne innere Fehlstellen
Einfache bis mittlere Geometrie
Beispiele: Wellen, Flansche, Ringe, Scheiben, Blöcke
Warum: Für diese Formen wirtschaftlich, besonders bei kleinen bis mittleren Stückzahlen
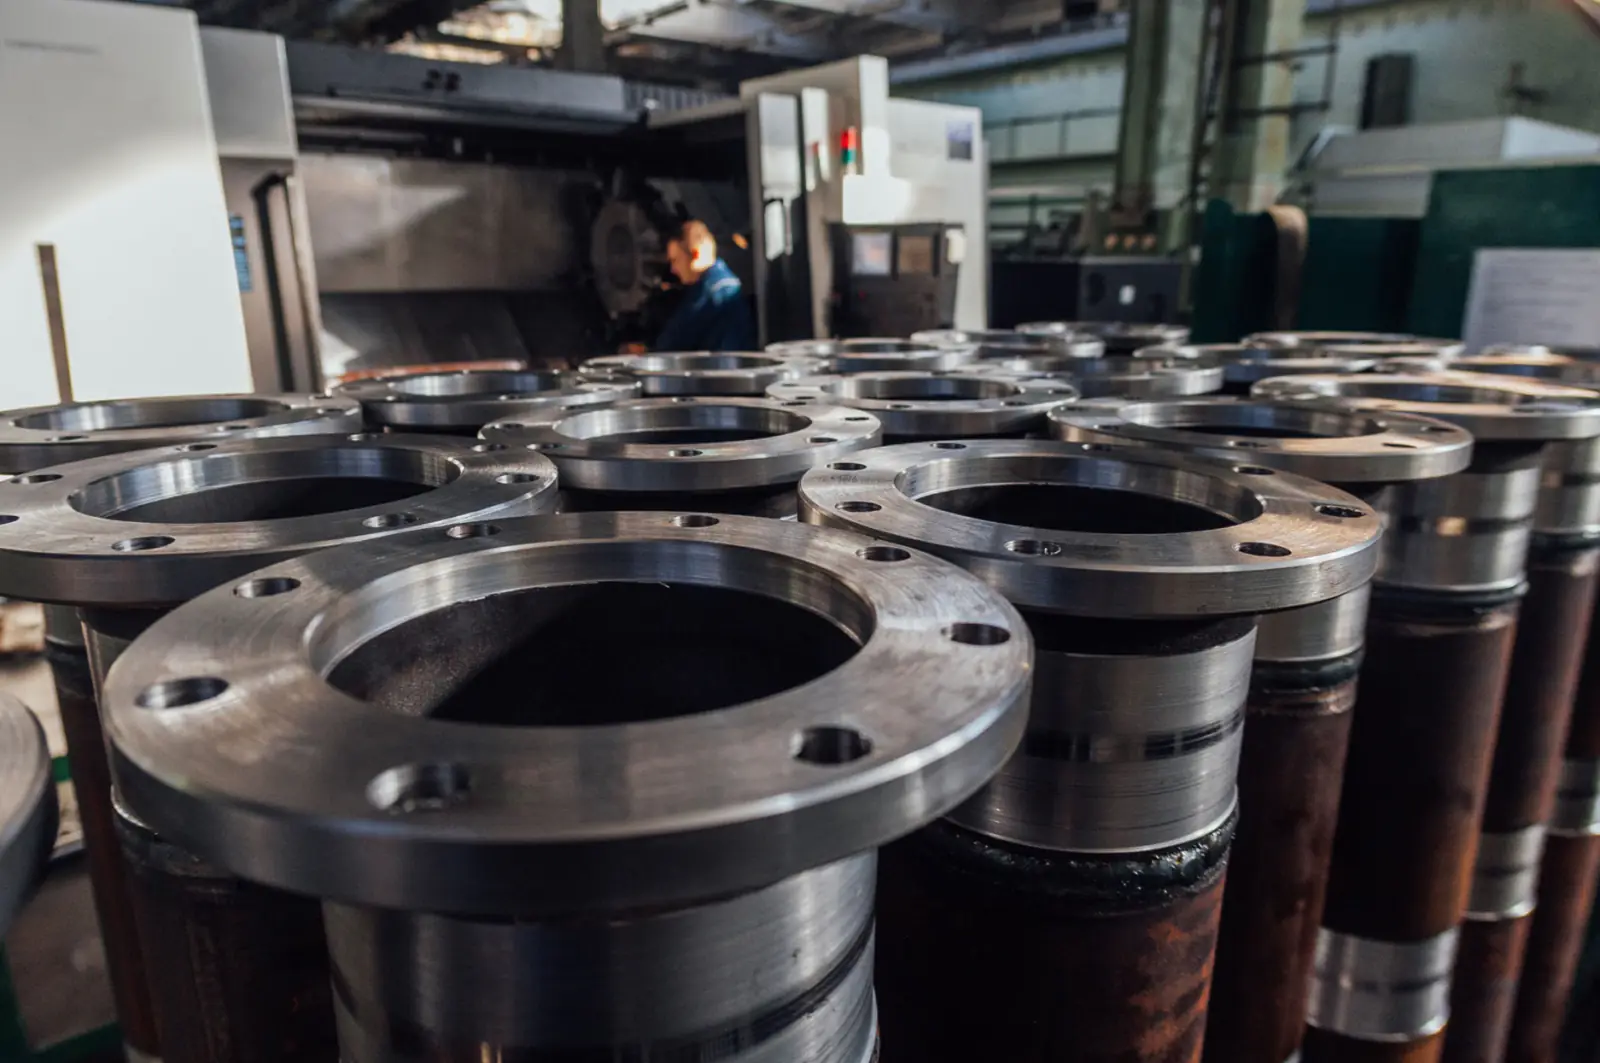
Geschmiedete Flansche vor der Bearbeitung – typische Freiform- und Gesenkschmiedeprodukte.
Giessen wählen, wenn:
Komplexe Innenkanäle
Beispiele: Armaturengehäuse, Pumpengehäuse, Verteiler
Warum: Kühlkanäle und Medienführungen lassen sich nicht schmieden
Verwickelte Aussenform
Beispiele: Komplexe Konsolen, Gehäuse mit Anbauflächen
Warum: Endkonturnähe spart teure Bearbeitungsschritte
Sehr grosse Bauteile
Beispiele: Grosse Armaturengehäuse (>2 m), Maschinenbetten, Strukturgussteile
Warum: Im Sandguss kaum Grössenbeschränkung; Schmiedepressen haben Kapazitätsgrenzen
Kostengetriebene Projekte
Beispiele: Allgemeine Industriegehäuse, unkritische Strukturteile
Warum: Günstiger bei komplexen Formen; die Eigenschaften genügen vielen Anwendungen
Mittlere Festigkeitsanforderung
Beispiele: Verkleidungen, Deckel, nicht tragende Bauteile
Warum: Gusseigenschaften reichen aus; der Aufpreis fürs Schmieden lohnt nicht
Gussteile. Giessen beherrscht Innenkanäle und komplexe Geometrien, die Schmieden nicht darstellen kann.
Der kombinierte Ansatz
Manchmal ist die beste Lösung eine Kombination: ein gegossener Grundkörper mit geschmiedeten Funktionsteilen. Etwa ein gegossenes Armaturengehäuse (komplexe Innenkanäle) mit geschmiedeter Spindel (hohe Dauerfestigkeit und Verschleissbeständigkeit). So bleibt die Leistung hoch und die Kosten unter Kontrolle.
Beispiel: Grosse Industriepumpen kombinieren häufig gegossene Gehäuse mit geschmiedeten Wellen und Laufrädern – die Geometriefreiheit des Giessens mit der Ermüdungsfestigkeit, die rotierende Bauteile brauchen.
Wie der Werkstoff die Entscheidung beeinflusst
Nicht jeder Werkstoff eignet sich gleich gut für beide Verfahren. Die Werkstoffwahl kann die Verfahrenswahl vorwegnehmen:
Schmiedefreundliche Werkstoffe
- Kohlenstoffstähle (C45, C60): Sehr gut schmiedbar, verfestigen gut
- Vergütungsstähle (42CrMo4, 34CrNiMo6): Sprechen sehr gut auf Schmieden und Wärmebehandlung an
- Edelstahl 1.4401/1.4301: Schmiedbar, aber anspruchsvoller; erfordert höhere Temperaturen
- Titanlegierungen: Schmieden bevorzugt, um das optimale Gefüge zu erreichen
Giessfreundliche Werkstoffe
- Grauguss EN-GJL: Nicht schmiedbar; hervorragende Giessbarkeit und Dämpfung
- Sphäroguss EN-GJS: Nur giessbar; gute Festigkeit und Zähigkeit für viele Anwendungen
- Aluminiumlegierungen: Viele Legierungen sind speziell für den Guss ausgelegt
- Bronze und Messing: Traditionell gegossen; sehr gute Korrosionsbeständigkeit
Für beide Verfahren geeignet
- Kohlenstoffstahl: Entscheidung nach Geometrie, Festigkeit und Kosten
- Edelstahl (1.4301, 1.4401): Beides möglich; Schmieden liefert bessere Kennwerte
- Einige Aluminiumlegierungen: 6061 und 7075 sind schmiedbar; Gusslegierungen sind andere
Qualitätssicherung und Prüfung
Prüfungen bei Schmiedeteilen
Ultraschallprüfung (UT)
Findet innere Ungänzen, Dopplungen und Einschlüsse. Entscheidend bei hoch beanspruchten Bauteilen.
Faserverlaufsprüfung
Die Makroätzung zeigt den Faserverlauf und belegt Umformrichtung und Prozessführung.
Mechanische Prüfung
Zug-, Härte- und Kerbschlagprüfung bestätigen Wärmebehandlung und Kennwerte.
Massprüfung
Schmiedeteile brauchen mehr Bearbeitungszugabe; der Wareneingang prüft, ob sie ausreicht.
Prüfungen bei Gussteilen
Durchstrahlungsprüfung (RT)
Röntgen zeigt Porosität, Lunker und Einschlüsse im Gussteil.
Druckprüfung
Hydrostatisch oder pneumatisch bei Gussteilen, die Medien führen.
Farbeindringprüfung
Erkennt Oberflächenrisse vor und nach der Bearbeitung.
Massprüfung
Gussteile liegen näher an der Endkontur; kritische Masse und Toleranzen werden verifiziert.
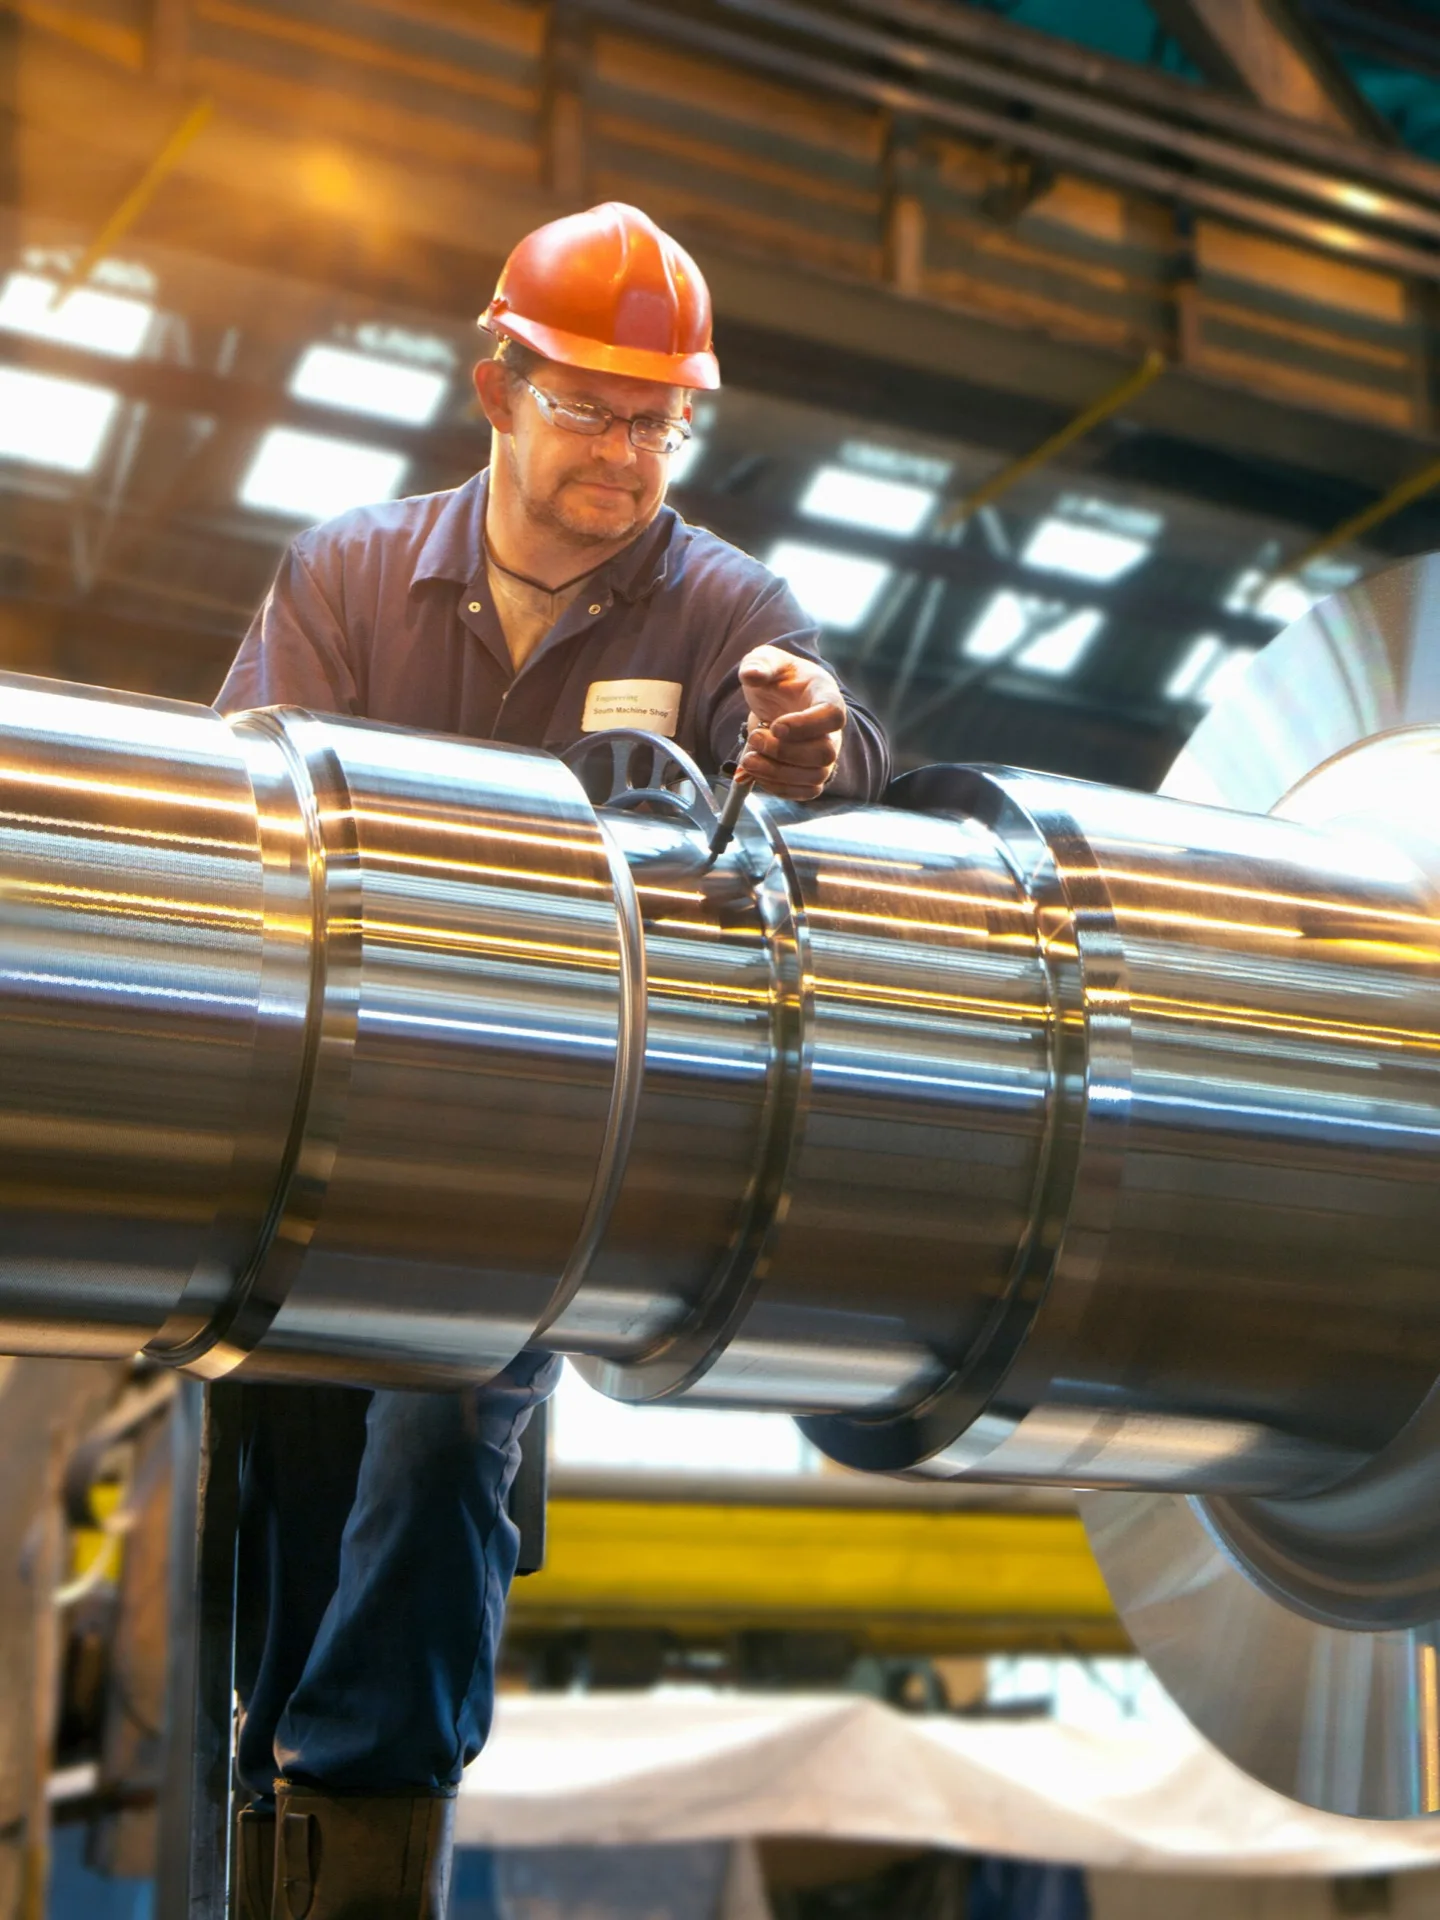
Prüfung vor der Freigabe. Schmiede- wie Gussteile werden gegen den vereinbarten Prüfplan verifiziert.
Wie INTEG die Qualität sichert
Alle über INTEG beschafften Bauteile werden unabhängig vom Fertigungsverfahren geprüft. Wir koordinieren die Werksprüfung, bei Bedarf die Fremdüberwachung, und liefern die vollständige Dokumentation mit Werkstoffzeugnissen, Prüfberichten und Massprotokollen.
Entscheidungshilfe
Schritt für Schritt zur Verfahrenswahl
Belastung analysieren
- Zyklische Ermüdung? → klar Schmieden
- Nur statische Last? → beide Verfahren möglich
- Schlagbelastung? → Schmieden bevorzugt
- Geringe Beanspruchung? → Giessen genügt meist
Geometrie bewerten
- Einfache Form (Welle, Ring, Scheibe)? → Schmieden meist wirtschaftlicher
- Komplexe Aussenkonturen? → Vorteil Giessen
- Innenkanäle? → nur Giessen
- Sehr grosse Abmessung? → Giessen oft die einzige Option
Stückzahl berücksichtigen
- 1–10 Stück? → Freiformschmieden oder Sandguss
- 25–100 Stück? → Werkzeugkosten für Gesenk oder Feinguss prüfen
- 500+ Stück? → Gesenkschmieden oder Druckguss werden wirtschaftlich
Qualitätsanforderung klären
- Sicherheitsrelevant oder regelwerkspflichtig? → Schmieden liefert vorhersagbarere Eigenschaften
- Unkritische Anwendung? → Giessen ausreichend und günstiger
- Porosität ausgeschlossen? → Schmieden im Vorteil
Lieferzeit und Budget einrechnen
- Schnell Teile nötig? → Freiformschmieden oder Sandguss (keine Werkzeugzeit)
- Enges Budget? → Gesamtkosten inklusive Bearbeitung vergleichen
- Werkzeug über die Menge amortisierbar? → Gesenk oder Feinguss
Eine belastbare Faustregel
Wird das Bauteil zyklisch belastet, trägt es eine Welle oder eine unter Druck stehende Schraubverbindung, oder gefährdet sein Versagen Menschen – dann schmieden. Liegt der Wert des Bauteils in seiner Form – Innenkanäle, gekernte Hohlräume, dünne wechselnde Wände – dann giessen und die Erstarrung so auslegen, dass die belasteten Querschnitte zuletzt gespeist werden. Alles Weitere entscheidet die Stückzahl und wie viel Bearbeitung jeder Weg übrig lässt.
Zwei Punkte lohnen die Prüfung, bevor die Entscheidung feststeht. Erstens, ob Gusseisen infrage kommt: Es lässt sich nicht schmieden – ist EN-GJS zulässig, ist die Diskussion bereits beendet. Zweitens die Bearbeitungskosten. Ein endkonturnahes Gussteil mit drei Aufspannungen schlägt leicht einen günstigen Schmiedeblock mit acht, und der Rohteilpreis verrät davon nichts.
Senden Sie uns die Zeichnung
Wir beschaffen beide Verfahren und haben kein Interesse daran, welches Sie wählen. Schicken Sie uns die Zeichnung und die Beanspruchung – Lasten, Lastspiele, Medium, Druck, Stückzahl –, und wir sagen Ihnen, welchen Weg wir anbieten würden und warum, einschliesslich der Fälle, in denen wir das vorgegebene Verfahren für das falsche halten.
Anfrage senden