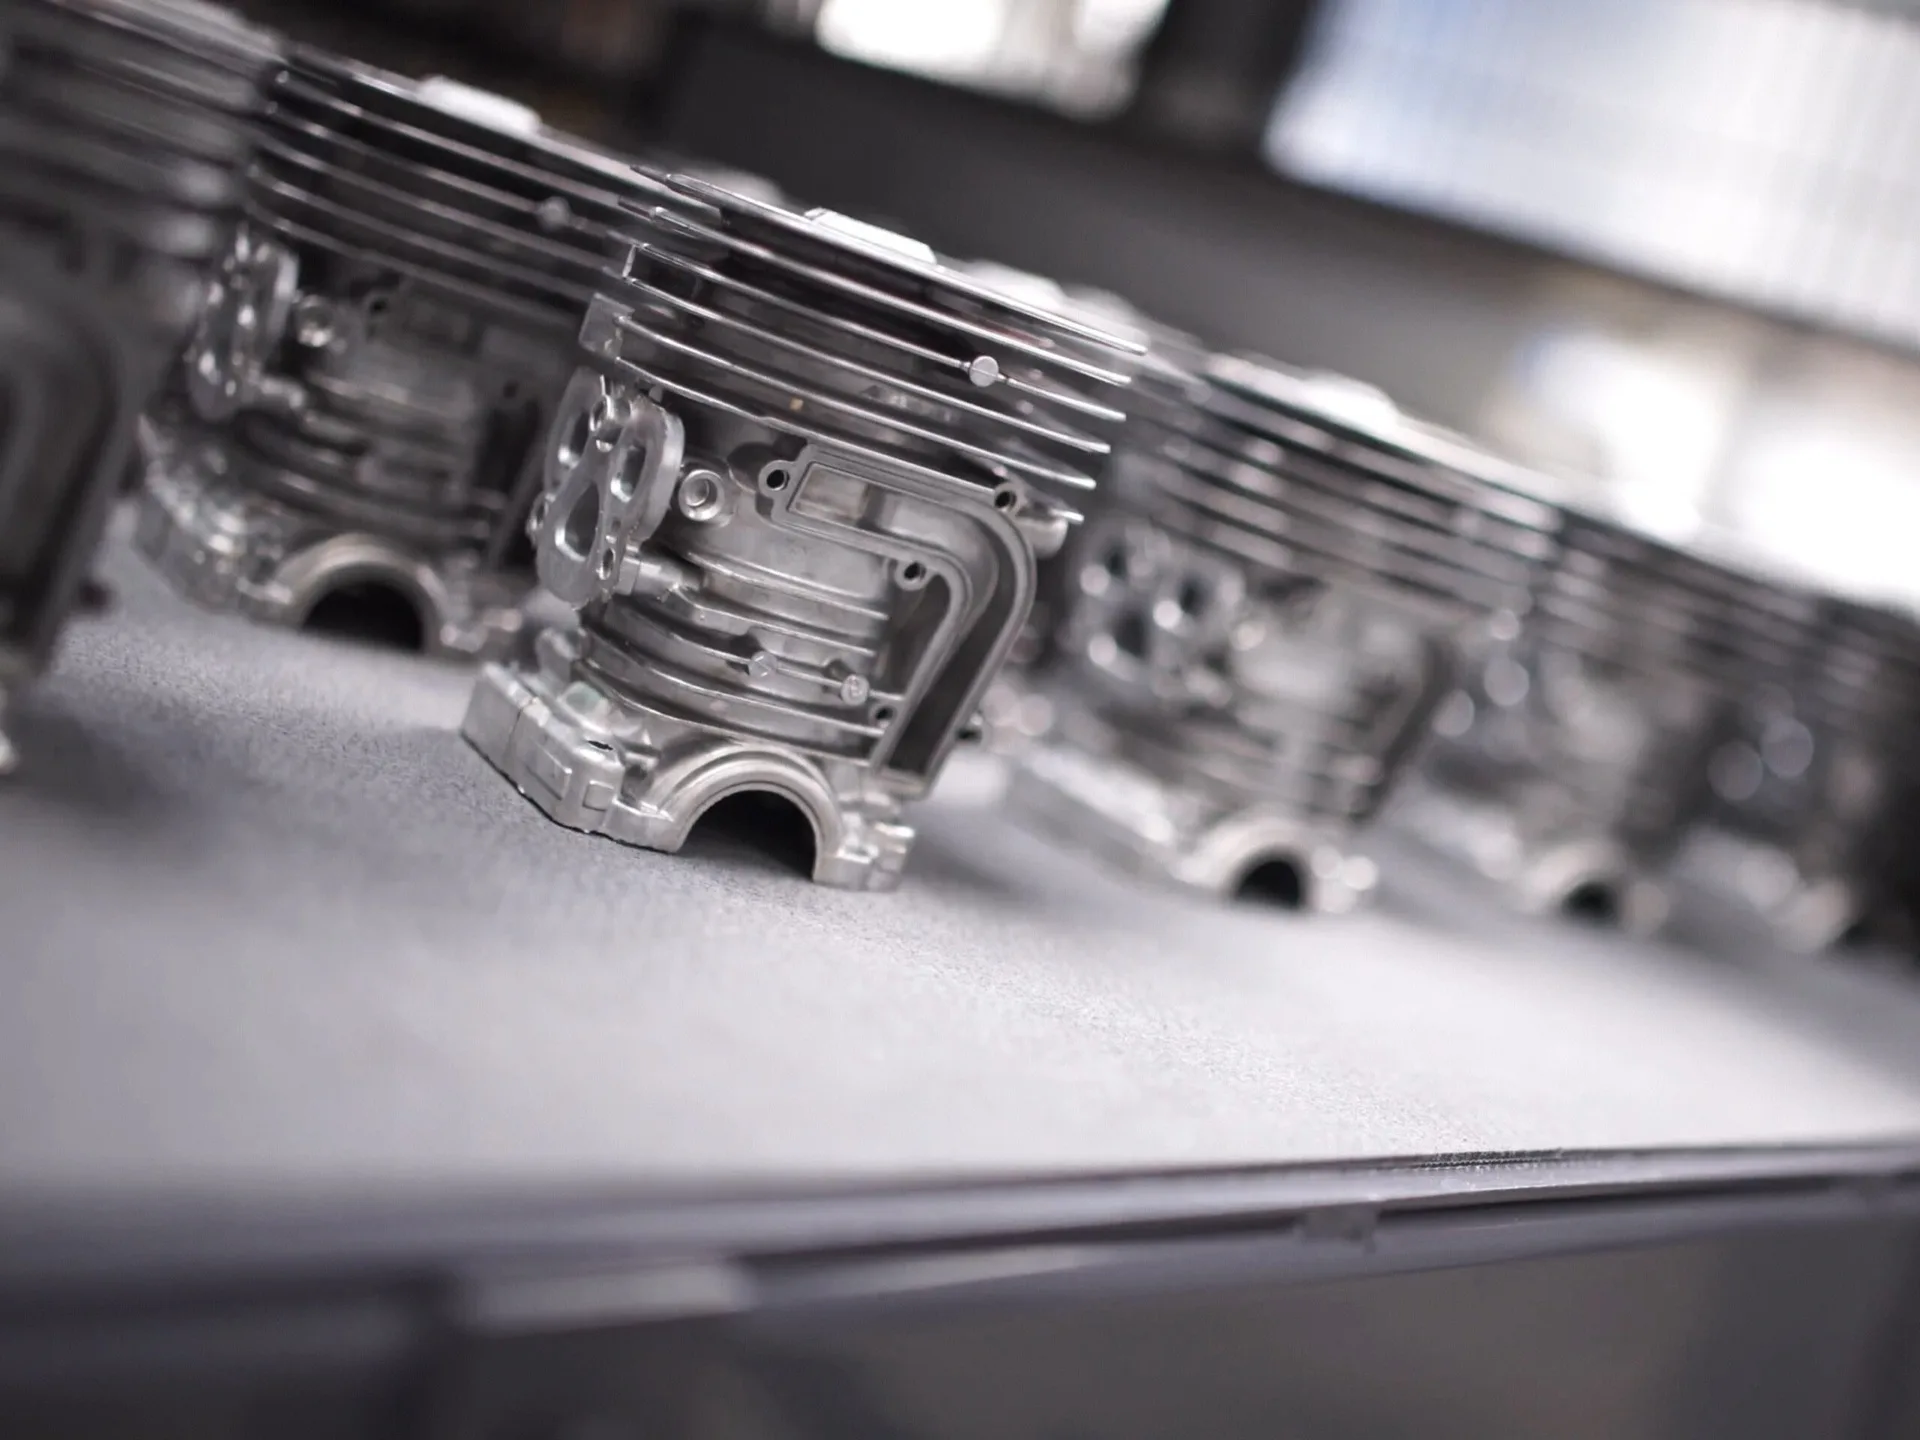
La fonderie à la cire perdue, également connue sous le nom d'investment casting ou fonderie de précision, est un procédé de fabrication qui produit des composants quasi-net-shape avec une finition de surface exceptionnelle et une précision dimensionnelle. Remontant à des milliers d'années (les anciens Égyptiens l'utilisaient pour les bijoux), il a évolué en un processus industriel sophistiqué pour l'aérospatiale, le médical et les applications de haute précision.
Dans ce guide complet, nous explorerons le processus de fonderie à la cire perdue, ses avantages, limitations, applications typiques et quand c'est le bon choix par rapport au moulage au sable ou au forgeage.
Qu'est-ce que la Fonderie à la Cire Perdue?
La fonderie à la cire perdue crée des pièces métalliques en formant un modèle en cire ou plastique, en le recouvrant d'une coquille céramique, en fondant le modèle (d'où 'cire perdue'), et en coulant du métal fondu dans la cavité résultante. La coquille céramique est ensuite brisée pour révéler la pièce finale. Le terme 'investment' provient de l'ancien usage anglais du mot signifiant 'entourer' ou 'couvrir'—se référant à la façon dont la coquille céramique entoure le modèle en cire.
Pourquoi la Fonderie à la Cire Perdue?
La fonderie à la cire perdue excelle lorsque la précision, la finition de surface et la complexité géométrique comptent plus que l'économie du prix unitaire. Elle peut produire des pièces avec des tolérances aussi serrées que ±0,075mm (±0,003 pouces) et des finitions de surface de Ra 1,6-3,2 µm—bien supérieures au moulage au sable—tout en permettant des passages internes complexes, des parois minces et des géométries complexes qui seraient impossibles ou prohibitives à usiner.
Le Processus de Fonderie à la Cire Perdue: 8 Étapes Clés
Le processus de fonderie à la cire perdue est plus complexe que le moulage au sable mais offre des résultats supérieurs pour les composants de précision:
Création du Modèle en Cire
Les modèles en cire (ou plastique) sont créés en injectant de la cire fondue dans un moule métallique. Pour les pièces complexes, plusieurs composants en cire peuvent être assemblés dans le modèle final. La qualité du modèle est critique—tout défaut apparaîtra dans la pièce finale.
Assemblage (Construction d'Arbre)
Plusieurs modèles en cire sont fixés à une carotte centrale en cire (système de coulée) pour former un 'arbre' ou 'grappe'. Cela permet de couler plusieurs pièces simultanément, augmentant l'efficacité. Les carottes doivent être positionnées pour assurer un flux de métal et une alimentation appropriés.
Construction de la Coquille (Investment)
L'arbre en cire est répétitivement trempé dans une barbotine céramique et recouvert de sable réfractaire (stucco). Chaque couche est séchée avant l'application de la suivante. Typiquement 5-8 couches sont nécessaires pour construire une coquille de 5-15mm d'épaisseur. Cela crée un moule solide, résistant à la chaleur qui peut supporter les températures du métal fondu.
Décirageage (Retrait du Modèle)
La coquille céramique avec la cire à l'intérieur est placée dans un autoclave ou four. La chaleur fond et draine la cire, laissant une cavité creuse précise à l'intérieur de la coquille céramique. C'est l'étape 'cire perdue' qui donne son nom au procédé.
Préchauffage de la Coquille
La coquille céramique vide est cuite à haute température (900-1100°C) pour brûler toute cire résiduelle, renforcer la céramique et préchauffer le moule. Le préchauffage évite le choc thermique lorsque le métal fondu est coulé et améliore le flux de métal dans les sections minces.
Coulée du Métal
Le métal fondu est coulé dans la coquille céramique préchauffée immédiatement après cuisson. Certaines fonderies utilisent le vide ou la force centrifuge pour aider le flux de métal dans les sections minces ou complexes. Le contrôle de température est critique—la surchauffe améliore la fluidité mais peut causer une croissance des grains ou l'oxydation.
Refroidissement et Retrait de la Coquille
Après solidification, la coquille céramique est brisée (décochage) par vibration mécanique, martelage ou jet d'eau. Les pièces sont ensuite coupées de l'arbre, laissant des composants individuels.
Finition
Les carottes et alimentations sont retirées (typiquement par découpe ou meulage). Les pièces peuvent subir un traitement thermique, grenaillage (pour nettoyage de surface) et usinage final si nécessaire. En raison de l'excellente surface brute de coulée et de la précision dimensionnelle, les exigences d'usinage sont minimales par rapport aux pièces moulées au sable.
Avantages de la Fonderie à la Cire Perdue
✓ Finition de Surface Exceptionnelle
Finition de surface brute de coulée de Ra 1,6-3,2 µm (63-125 µin)—éliminant ou réduisant drastiquement l'usinage. Les pièces peuvent être cosmétiquement acceptables directement de coulée, crucial pour les implants médicaux ou composants visibles.
✓ Tolérances Dimensionnelles Serrées
Tolérances typiques ±0,075-0,125mm par 25mm (±0,003-0,005 pouces par pouce). Cette précision réduit ou élimine l'usinage post-coulée, économisant coût et temps. Les dimensions critiques peuvent être maintenues encore plus serrées avec contrôle de processus.
✓ Géométries Complexes
Peut produire des pièces avec contre-dépouilles, passages internes, parois minces (jusqu'à 0,5mm) et détails complexes impossibles dans d'autres processus. Élimine les assemblages multi-pièces et le soudage—moule des caractéristiques intégrales comme supports, bossages et brides en une seule pièce.
✓ Quasi-Net-Shape
Gaspillage de matériau minimal par rapport à l'usinage depuis stock plein. Les pièces nécessitent peu ou pas d'usinage—réduisant coûts matériaux, temps de cycle et rebuts. Particulièrement précieux pour les alliages coûteux comme le titane ou l'Inconel.
✓ Large Gamme de Matériaux
Accommode pratiquement tout métal: acier au carbone, acier inoxydable, acier à outils, aluminium, titane, cobalt-chrome, superalliages (Inconel, Hastelloy) et même métaux précieux. Propriétés matérielles identiques aux équivalents corroyés.
✓ Pas de Ligne de Joint
Contrairement au moulage au sable ou à la coulée sous pression, la fonderie à la cire perdue produit des pièces sans ligne de joint (ligne de séparation de moule), éliminant les bavures et améliorant l'esthétique et la cohérence dimensionnelle.
Limitations et Défis
Malgré ses avantages, la fonderie à la cire perdue a des contraintes qui doivent être évaluées:
- Coût par Pièce Plus Élevé: Plus cher que le moulage au sable en raison de la construction intensive de coquille, coûts de modèle en cire et temps de cycle plus longs. L'économie favorise les volumes de production moyens à élevés (typiquement 100+ pièces).
- Limitations de Taille: Limite de taille pratique typiquement 0,5-75kg par pièce (bien que des pièces plus grandes jusqu'à 250kg soient possibles). La construction de coquille devient impraticable pour les très grands composants.
- Délais Plus Longs: La construction de coquille et le décirageage prennent du temps. L'outillage initial (moules d'injection de cire) nécessite 6-12 semaines. Les productions prennent 2-4 semaines selon complexité et volume.
- Manipulation de Coquille Fragile: Les coquilles céramiques sont fragiles et peuvent se fissurer ou s'ébrécher pendant la manipulation, causant des rebuts. Nécessite un contrôle de processus minutieux et une main-d'œuvre qualifiée.
- Investissement en Outillage de Modèle: Les moules d'injection de cire peuvent coûter $5.000-$50.000 selon la complexité de la pièce. Cet investissement initial doit être amorti sur les volumes de production.
Fonderie à la Cire Perdue vs Moulage au Sable
| Caractéristique | Fonderie à la Cire Perdue | Moulage au Sable |
|---|---|---|
| Finition de Surface | Ra 1,6-3,2 µm (Excellent) | Ra 6-25 µm (Rugueux) |
| Tolérance Dimensionnelle | ±0,075-0,125mm (Serré) | ±0,5-5mm (Lâche) |
| Complexité | Très Élevé - détails complexes, parois minces | Modéré - limité par angles de dépouille |
| Coût par Pièce | $ - Plus élevé (volume moyen à élevé) | $ - Inférieur (surtout volume élevé) |
| Plage de Taille | 0,01-75kg typique | 0,1kg - 200+ tonnes |
| Mieux Pour | Précision, géométrie complexe, finition critique | Grandes pièces, volume élevé, axé sur coût |
Industries et Applications
La fonderie à la cire perdue sert les industries où précision, performance et fiabilité sont primordiales:
| Industrie | Composants Typiques | Matériaux Courants |
|---|---|---|
| Aérospatiale | Aubes de turbine, supports structurels, composants système carburant, fixations | Inconel, Hastelloy, Titane, 17-4 PH, A286 |
| Médical | Implants orthopédiques, instruments chirurgicaux, appareils dentaires, prothèses | Cobalt-Chrome, Titane, Acier Inox 316L |
| Pétrole & Gaz | Corps de vannes, roues de pompes, composants tête de puits, raccords haute pression | Acier Duplex, 316/316L, Monel, Inconel 625 |
| Automobile | Carters turbocompresseurs, pièces transmission, composants direction | Acier Inoxydable, Acier à Outils, Aluminium, Fonte Ductile |
| Machines Industrielles | Pièces d'usure, supports complexes, engrenages précision, composants outillage | Acier à Outils (H13, D2), Acier Inoxydable, Bronze Aluminium |
Matériaux pour Fonderie à la Cire Perdue
La fonderie à la cire perdue accommode une gamme exceptionnellement large d'alliages, des aciers communs aux superalliages exotiques:
Acier au Carbone et Allié
Acier au carbone (1020, 1045, 8620) et acier allié offrent résistance économique. Utilisé pour composants industriels, outillage et pièces machines où haute précision est nécessaire mais résistance corrosion n'est pas critique.
Acier Inoxydable
Austénitique (304, 316, 316L), martensitique (410, 17-4 PH) et grades duplex offrent résistance corrosion. Largement utilisé en pétrole & gaz, transformation alimentaire et applications marines. 17-4 PH offre haute résistance avec bonne résistance corrosion.
Superalliages à Base de Nickel
Inconel (625, 718, X-750), Hastelloy et Waspaloy résistent températures extrêmes et environnements corrosifs. Essentiel pour aérospatiale (aubes turbine, chambres combustion) et traitement chimique. La fonderie à la cire perdue est souvent le seul moyen économique de produire ces pièces complexes en superalliage.
Aluminium et Titane
Alliages aluminium (A356, 356, 2024) pour pièces légères aérospatiale et automobile. Titane (Grade 2, Grade 5/Ti-6Al-4V) pour implants médicaux, aérospatiale et applications haute performance où rapport résistance-poids est critique.
Considérations de Conception pour Fonderie Précision
Pour maximiser les avantages de la fonderie à la cire perdue, les concepteurs doivent considérer:
Épaisseur de Paroi
Maintenir épaisseur paroi uniforme où possible (typiquement 1,5-6mm). Éviter sections épaisses causant porosité retrait. Épaisseur paroi minimum: 0,5mm (aluminium) à 1,5mm (acier).
Angles de Dépouille
Contrairement au moulage sable, la fonderie précision nécessite dépouille minimale (0,5-1°) pour retrait modèle cire des moules. Cela permet parois presque verticales et plus liberté conception.
Rayons et Congés
Utiliser congés généreux (rayon minimum 0,5mm) à tous coins et jonctions pour réduire concentrations contraintes et améliorer flux métal. Coins aigus augmentent risque déchirures chaudes.
Trous et Passages
Trous et passages internes peuvent être noyautés directement dans la coulée. Diamètre trou minimum typiquement 1,5mm. Géométries internes complexes (passages refroidissement, collecteurs) peuvent être coulées intégralement, éliminant perçage ou EDM.
Conclusion: Quand Choisir la Fonderie à la Cire Perdue
La fonderie à la cire perdue est le processus de choix lorsque finition surface, précision dimensionnelle et complexité géométrique sont critiques—et lorsque le coût par pièce plus élevé est justifié par usinage réduit, économies matériaux ou performance fonctionnelle. Elle comble l'écart entre moulage sable (économique mais rugueux) et usinage précision (précis mais cher et gaspilleur).
Points Clés à Retenir
- ✓ La fonderie précision délivre finition surface Ra 1,6-3,2 µm et tolérances ±0,075mm—bien supérieures au moulage sable
- ✓ Idéal pour géométries complexes, parois minces, passages internes et composants quasi-net-shape
- ✓ Mieux adapté volumes production moyens à élevés (100+ pièces) en raison coût pièce plus élevé
- ✓ Essentiel pour applications aérospatiale, médicale et haute performance utilisant superalliages, titane ou acier inoxydable
- ✓ Concevoir pour fabricabilité: épaisseur paroi uniforme, congés généreux et accès outillage approprié
Besoin d'Expertise en Fonderie de Précision?
INTEG s'associe avec fonderies certifiées de fonderie à la cire perdue spécialisées dans composants précision aérospatiale, médicale et industrielle. Notre équipe technique peut vous guider à travers sélection matériaux, optimisation conception et qualification fournisseurs pour assurer vos composants répondent aux plus hauts standards qualité.
Discutez Vos Besoins en Fonderie Précision