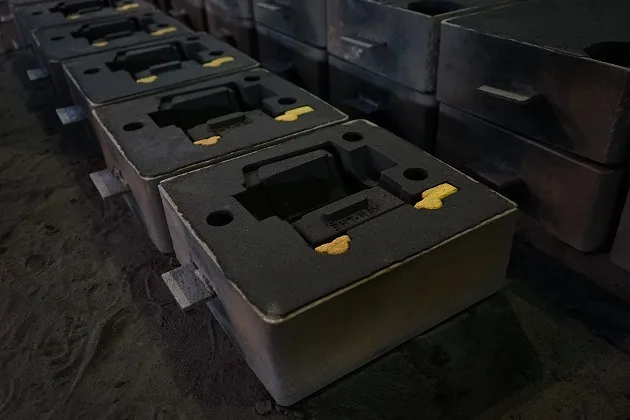
Le moulage au sable est le procédé de fonderie de métal le plus ancien et le plus largement utilisé dans la fabrication. Malgré ses milliers d'années d'existence, il reste la méthode privilégiée pour produire tout, des massifs corps de vannes industrielles aux composants automobiles complexes.
Dans ce guide complet, nous explorerons comment fonctionne le moulage au sable, ses différents types, avantages, limitations et pourquoi il continue d'être l'épine dorsale des fonderies métalliques dans le monde entier.
Qu'est-ce que le Moulage au Sable?
Le moulage au sable est un procédé de fonderie qui utilise le sable comme matériau de moule principal. Un modèle (réplique de la pièce finale) est pressé dans du sable spécialement préparé pour créer une cavité. Le métal en fusion est ensuite coulé dans cette cavité, où il se solidifie en la forme désirée. Une fois refroidi, le moule en sable est brisé pour révéler la pièce coulée.
Pourquoi le Sable?
Le sable est idéal car il est résistant à la chaleur, peu coûteux, facilement disponible et réutilisable. Mélangé avec des liants (argile, résine ou liants chimiques), il crée un matériau malléable qui conserve les détails précis tout en résistant aux températures extrêmes du métal en fusion (jusqu'à 1600°C pour l'acier).
Le Processus de Moulage au Sable: Étape par Étape
Bien que les techniques spécifiques varient, le processus fondamental de moulage au sable suit ces étapes essentielles:
Création du Modèle
Un modèle (généralement en bois, métal ou plastique) est fabriqué dans la forme exacte de la pièce désirée, avec des tolérances pour le retrait et l'usinage. Le modèle est généralement divisé en deux moitiés (chape et traîneau) pour un retrait plus facile.
Préparation du Moule
Le modèle est placé dans un châssis de moulage, et le sable mélangé avec des liants est compacté autour. Pour les pièces complexes, des noyaux (formes de sable séparées) sont insérés pour créer des cavités internes ou des passages.
Retrait du Modèle
Le modèle est soigneusement extrait, laissant une cavité précise dans le sable. Les systèmes de coulée (canaux pour le métal fondu) et les masselottes (réservoirs pour compenser le retrait) sont découpés dans le moule.
Assemblage du Moule
La chape (moitié supérieure) et le traîneau (moitié inférieure) sont assemblés, avec les noyaux positionnés si nécessaire. Le moule est serré ou lesté pour éviter la séparation pendant la coulée.
Coulée du Métal
Le métal en fusion est coulé à travers le système de coulée dans la cavité du moule. La température doit être soigneusement contrôlée – trop chaud cause des défauts, trop froid résulte en un remplissage incomplet. La vitesse de coulée est critique pour éviter la turbulence et le piégeage de gaz.
Refroidissement et Décochage
La coulée est laissée à refroidir et se solidifier. Le temps de refroidissement dépend de la taille et du matériau – les petites pièces peuvent refroidir en minutes, les grandes coulées en acier peuvent prendre des heures ou des jours. Une fois refroidi, le moule en sable est brisé (décochage), et la coulée est nettoyée, les systèmes de coulée/masselottes sont retirés et la finition finale commence.
Types de Moulage au Sable
Moulage au Sable Vert
La méthode la plus courante, utilisant du sable mélangé avec de l'argile et de l'eau. 'Vert' fait référence à la teneur en humidité, pas à la couleur. Le moule est utilisé immédiatement après préparation sans cuisson ni durcissement.
- Le plus économique – le sable est réutilisable après simple reconditionnement
- Production rapide de moules pour la fabrication en grand volume
- Convient à la plupart des métaux y compris fonte, acier, aluminium, bronze
Moulage au Sable Résineux (Moulage en Coquille)
Du sable enrobé de résine thermodurcissable est chauffé contre un modèle métallique, formant une coquille mince et dure. Plusieurs coquilles sont assemblées pour créer le moule.
- Excellente finition de surface et précision dimensionnelle
- Des parois de moule plus minces permettent un refroidissement plus rapide et des taux de production plus élevés
- Bon pour la production en volume moyen à élevé de pièces plus petites
Moulage au Sable Autoliant
Sable mélangé avec des liants chimiques (généralement résines furanique ou phénolique) qui durcissent à température ambiante par réaction chimique. Pas de chauffage ni de cuisson requis.
- Précision dimensionnelle supérieure par rapport au sable vert
- Meilleure finition de surface avec moins de défauts
- Idéal pour les grandes coulées et les volumes de production faibles à moyens
Avantages du Moulage au Sable
✓ Flexibilité de Taille
Peut produire des pièces de quelques grammes à plus de 200 tonnes – pratiquement aucune limitation de taille. Les grands corps de vannes industrielles, boîtiers de pompes et bâtis de machines sont couramment coulés au sable.
✓ Polyvalence des Matériaux
Fonctionne avec presque tous les métaux: acier au carbone, acier inoxydable, fonte, aluminium, bronze, laiton et même des alliages exotiques comme l'Inconel ou le titane.
✓ Géométries Complexes
Peut créer des formes externes complexes, des passages internes et des cavités impossibles ou extrêmement coûteux à usiner. Les noyaux permettent des caractéristiques internes complexes comme les canaux de refroidissement dans les blocs moteurs.
✓ Rentable pour Petits Volumes
Pas d'outillage permanent coûteux requis. Les coûts de modèle sont relativement bas, rendant le moulage au sable économique même pour des pièces uniques ou de petites séries (1-100 pièces).
✓ Prototypage Rapide
Les modèles peuvent être rapidement produits (modèles en bois en jours, modèles imprimés 3D en heures), permettant des itérations de conception rapides et des tests fonctionnels.
✓ Liberté de Conception
Facile de modifier les conceptions en modifiant les modèles – pas besoin de retouche d'outillage coûteuse. Permet l'optimisation par essai et erreur sans investissement majeur.
Limitations et Défis
Bien que polyvalent, le moulage au sable présente des contraintes inhérentes que les concepteurs et ingénieurs doivent considérer:
- Finition de Surface: Plus rugueuse que le forgeage ou la fonderie à la cire perdue (Ra 6-25 µm typique). Nécessite l'usinage pour les surfaces critiques.
- Tolérances Dimensionnelles: Précision inférieure aux procédés de précision. Tolérances typiques ±0,5-1,5mm pour petites pièces, ±3-5mm pour grandes coulées.
- Risque de Porosité: Le piégeage de gaz et le retrait peuvent créer des vides internes si la conception du système de coulée, la technique de coulée ou le contrôle du refroidissement sont inadéquats.
- Gaspillage de Matériau: Les systèmes de coulée, masselottes et bavures doivent être retirés et recyclés. Typiquement 20-40% de matériau excédentaire pour les systèmes de coulée.
- Intensif en Main-d'œuvre: Le moulage au sable vert nécessite une main-d'œuvre qualifiée pour une qualité constante. La fabrication de modèles et la préparation des moules prennent du temps pour les pièces complexes.
Industries et Applications
Le moulage au sable sert pratiquement tous les secteurs industriels. Les applications courantes incluent:
| Industrie | Composants Typiques | Matériaux Courants |
|---|---|---|
| Pétrole & Gaz | Corps de vannes, boîtiers de pompes, équipements de tête de puits, brides | Acier au carbone, acier inoxydable (316, 410), acier duplex |
| Automobile | Blocs moteurs, culasses, boîtiers de transmission, carters de différentiel | Fonte grise, fonte ductile, aluminium (A356, 319) |
| Équipement Lourd | Boîtiers de réducteur, contrepoids, châssis, supports | Acier moulé, fonte ductile, fonte GS |
| Production d'Énergie | Carters de turbine, boîtiers de roue, supports de roulement | Acier moulé (WCB), acier inoxydable, acier haute-alliage |
| Marine | Hélices, gouvernails, chaînes d'ancre, ferrures de coque | Bronze (NAB, Bronze au Manganèse), acier inoxydable |
Matériaux pour Moulage au Sable
Le moulage au sable accommode une large gamme d'alliages, chacun avec des points de fusion, températures de coulée et caractéristiques de solidification spécifiques:
Acier Moulé
L'acier au carbone (WCB, WCC) et l'acier allié offrent une excellente résistance et ténacité. Point de fusion 1425-1540°C. Nécessite une conception soigneuse du système de coulée pour éviter les défauts de retrait. Utilisé pour vannes haute pression, composants de pompes et pièces structurelles.
Fonte
La fonte grise (GG25, GG30) offre un excellent amortissement, usinabilité et résistance à l'usure. La fonte ductile (GGG40, GGG50) offre une résistance et ductilité plus élevées. Point de fusion plus bas (1150-1200°C) facilite la coulée. Largement utilisée dans l'automobile et les bâtis de machines.
Alliages d'Aluminium
Léger avec bonne résistance à la corrosion. A356 et 319 sont les plus courants pour le moulage au sable. Point de fusion plus bas (660-750°C) simplifie le processus mais nécessite une conception soigneuse du moule pour éviter les défauts. Utilisé dans l'aérospatiale, l'automobile et les produits de consommation.
Contrôle Qualité et Inspection
Assurer la qualité de la coulée nécessite plusieurs étapes d'inspection:
Inspection Visuelle
Examen de surface pour fissures, porosité, inclusions et précision dimensionnelle. Contrôle de première ligne effectué sur toutes les coulées.
Essais Non Destructifs (END)
Essais radiographiques (rayons X), ultrasons ou particules magnétiques pour détecter les défauts internes sans endommager la pièce. Critique pour les composants sous pression ou de sécurité.
Vérification Dimensionnelle
MMT (Machine à Mesurer Tridimensionnelle) ou jaugeage manuel pour vérifier que les dimensions critiques répondent aux spécifications du plan.
Essais Mécaniques
Essais de traction, dureté et résilience sur éprouvettes coulées avec les pièces de production pour vérifier les propriétés du matériau.
Conclusion: La Valeur Durable du Moulage au Sable
Le moulage au sable reste indispensable dans la fabrication moderne en raison de sa polyvalence inégalée, sa capacité de taille et sa rentabilité pour les volumes de production faibles à moyens. Alors que les procédés plus récents comme la fonderie à la cire perdue offrent une précision supérieure et le forgeage offre de meilleures propriétés mécaniques, le moulage au sable excelle là où les formes complexes, les grandes tailles et la viabilité économique se rejoignent.
Points Clés à Retenir
- ✓ Le moulage au sable est le procédé de fonderie le plus polyvalent – gère toute taille, presque tout métal et géométries complexes
- ✓ Le moulage au sable vert offre le coût par pièce le plus bas pour volumes moyens à élevés
- ✓ Les méthodes au sable autoliant et résineux offrent une meilleure précision quand nécessaire
- ✓ La finition de surface et les tolérances sont inférieures au forgeage ou à la fonderie de précision – prévoyez des surépaisseurs d'usinage
- ✓ Le contrôle qualité par END et inspection est critique pour les applications critiques
Besoin de Conseils d'Expert sur le Moulage au Sable?
INTEG travaille avec des fonderies spécialisées en moulage au sable à travers l'Europe et l'Asie. Que vous ayez besoin de grands corps de vannes, de boîtiers complexes ou de composants sur mesure uniques, notre équipe technique peut vous guider dans la sélection des matériaux, l'optimisation de la conception et la sélection des fournisseurs.
Discuter de Votre Projet de Fonderie