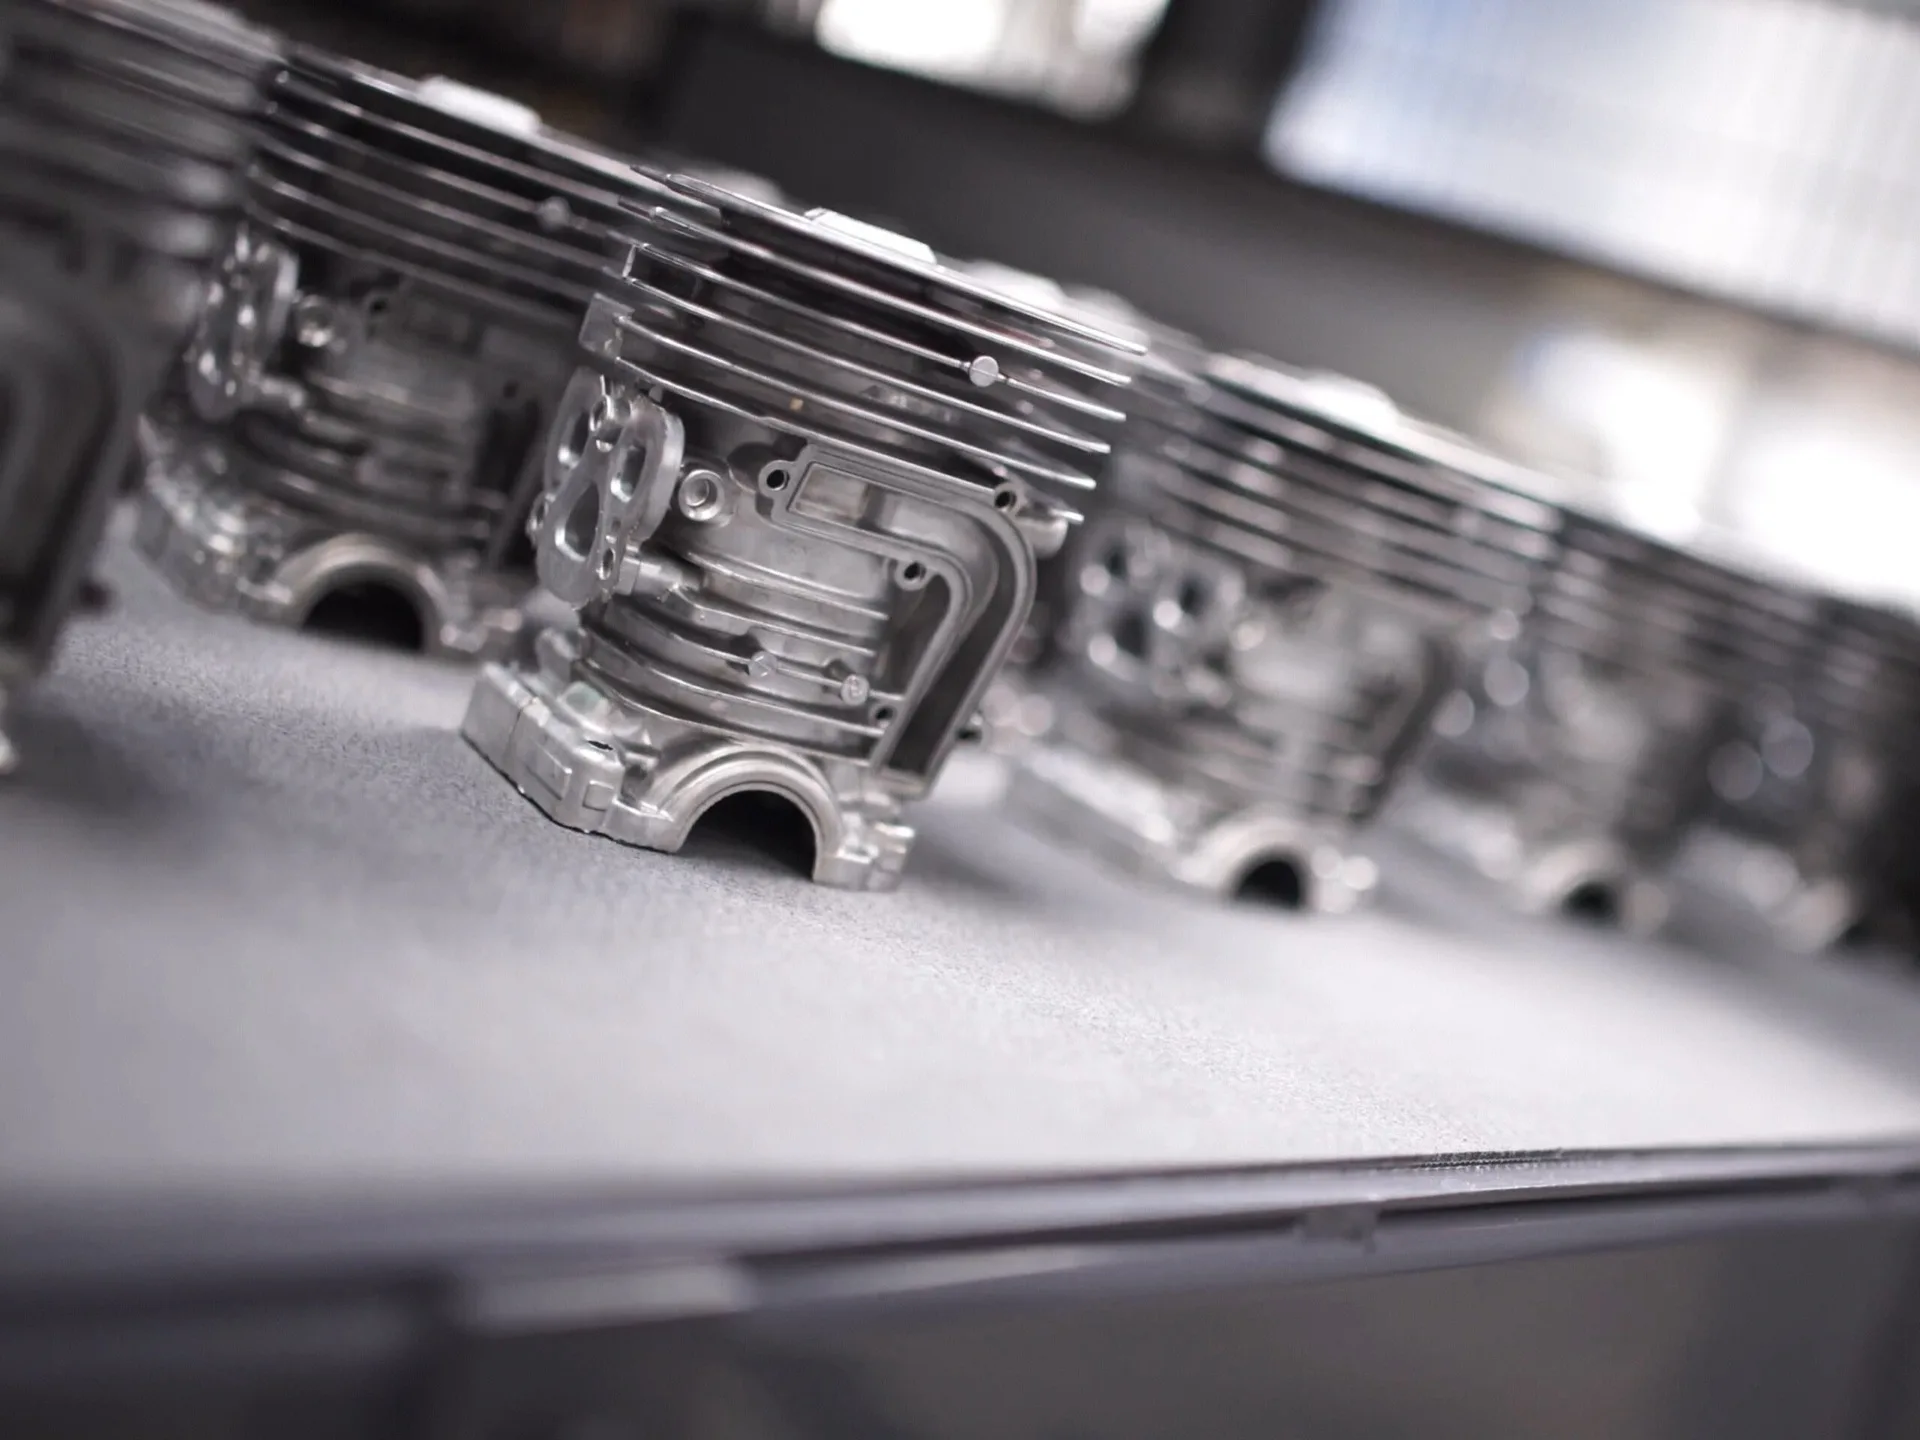
Feinguss, auch als Wachsausschmelzverfahren oder Präzisionsguss bekannt, ist ein Fertigungsverfahren, das endformnahe Komponenten mit außergewöhnlicher Oberflächengüte und Maßgenauigkeit produziert. Obwohl es Tausende von Jahren alt ist (die alten Ägypter verwendeten es für Schmuck), hat es sich zu einem hochentwickelten industriellen Verfahren für Luft- und Raumfahrt, Medizin und Hochpräzisionsanwendungen entwickelt.
In diesem umfassenden Leitfaden werden wir den Feinguss-Prozess, seine Vorteile, Einschränkungen, typische Anwendungen und die Frage untersuchen, wann er die richtige Wahl gegenüber Sandguss oder Schmieden ist.
Was ist Feinguss?
Beim Feinguss werden Metallteile durch Formung eines Wachs- oder Kunststoffmodells, Beschichtung mit einer Keramikschale, Ausschmelzen des Modells (daher 'Wachsausschmelzverfahren') und Gießen von geschmolzenem Metall in den entstehenden Hohlraum hergestellt. Die Keramikschale wird dann aufgebrochen, um das fertige Gussteil freizulegen. Der Begriff 'Investment' (Investieren) kommt vom altenglischen Gebrauch des Wortes, das 'umgeben' oder 'bedecken' bedeutet—bezogen darauf, wie die Keramikschale das Wachsmodell umgibt.
Warum Feinguss?
Feinguss glänzt dort, wo Präzision, Oberflächengüte und geometrische Komplexität wichtiger sind als der Stückpreis. Es kann Teile mit Toleranzen von nur ±0,075mm (±0,003 Zoll) und Oberflächengüten von Ra 1,6-3,2 µm produzieren—weit überlegen gegenüber Sandguss—und dabei komplizierte innere Durchgänge, dünne Wände und komplexe Geometrien ermöglichen, die unmöglich oder unerschwinglich teuer zu bearbeiten wären.
Der Feinguss-Prozess: 8 Kernschritte
Der Feinguss-Prozess ist komplexer als Sandguss, liefert aber überlegene Ergebnisse für Präzisionskomponenten:
Wachsmodellerstellung
Wachs- (oder Kunststoff-) Modelle werden durch Einspritzen von geschmolzenem Wachs in eine Metallform hergestellt. Bei komplexen Teilen können mehrere Wachskomponenten zum endgültigen Modell zusammengesetzt werden. Die Modellqualität ist kritisch—jeder Fehler wird im endgültigen Gussteil erscheinen.
Zusammenbau (Traubenbildung)
Mehrere Wachsmodelle werden an einem zentralen Wachsanguss (Angusssystem) befestigt, um eine 'Traube' oder 'Cluster' zu bilden. Dies ermöglicht das gleichzeitige Gießen mehrerer Teile und erhöht die Effizienz. Angüsse müssen so positioniert werden, dass ein ordnungsgemäßer Metallfluss und Speisung gewährleistet sind.
Schalenaufbau (Investieren)
Die Wachstraube wird wiederholt in Keramikschlamm getaucht und mit feuerfestem Sand (Stuckatur) beschichtet. Jede Schicht wird vor dem Auftragen der nächsten getrocknet. Typischerweise werden 5-8 Schichten benötigt, um eine 5-15mm dicke Schale aufzubauen. Dies erzeugt eine starke, hitzebeständige Form, die Temperaturen von geschmolzenem Metall standhalten kann.
Entwachsen (Modellentfernung)
Die Keramikschale mit Wachs darin wird in einen Autoklaven oder Ofen gelegt. Hitze schmilzt das Wachs und lässt es ablaufen, wobei ein präziser Hohlraum in der Keramikschale zurückbleibt. Dies ist der 'Wachsausschmelz'-Schritt, der dem Verfahren seinen Namen gibt.
Schalenvorheizung
Die leere Keramikschale wird bei hoher Temperatur (900-1100°C) gebrannt, um restliches Wachs auszubrennen, die Keramik zu stärken und die Form vorzuheizen. Das Vorheizen verhindert thermische Schocks beim Gießen von geschmolzenem Metall und verbessert den Metallfluss in dünne Abschnitte.
Metallguss
Geschmolzenes Metall wird unmittelbar nach dem Brennen in die vorgeheizte Keramikschale gegossen. Einige Gießereien verwenden Vakuum oder Zentrifugalkraft, um den Metallfluss in dünne oder komplexe Abschnitte zu unterstützen. Temperaturkontrolle ist kritisch—Überhitzung verbessert die Fließfähigkeit, kann aber Kornwachstum oder Oxidation verursachen.
Abkühlung und Schalenentfernung
Nach der Erstarrung wird die Keramikschale mit mechanischer Vibration, Hammern oder Wasserstrahlen abgeschlagen (Ausschlagen). Die Gussteile werden dann vom Baum abgeschnitten, wobei einzelne Komponenten zurückbleiben.
Nachbearbeitung
Angüsse und Steiger werden entfernt (typischerweise durch Schneiden oder Schleifen). Gussteile können Wärmebehandlung, Kugelstrahlen (zur Oberflächenreinigung) und falls erforderlich finale Bearbeitung durchlaufen. Aufgrund der ausgezeichneten Gussoberflä che und Maßgenauigkeit sind Bearbeitungsanforderungen minimal im Vergleich zu Sandgussteilen.
Vorteile des Feingusses
✓ Außergewöhnliche Oberflächengüte
Gussoberflächengüte von Ra 1,6-3,2 µm (63-125 µin)—oft wird die Bearbeitung eliminiert oder drastisch reduziert. Teile können kosmetisch akzeptabel direkt aus dem Guss sein, entscheidend für medizinische Implantate oder sichtbare Komponenten.
✓ Enge Maßtoleranzen
Typische Toleranzen ±0,075-0,125mm pro 25mm (±0,003-0,005 Zoll pro Zoll). Diese Präzision reduziert oder eliminiert die Nachbearbeitung, spart Kosten und Zeit. Kritische Abmessungen können mit Prozesskontrolle noch enger gehalten werden.
✓ Komplexe Geometrien
Kann Teile mit Hinterschneidungen, inneren Durchgängen, dünnen Wänden (bis zu 0,5mm) und komplizierten Details produzieren, die in anderen Verfahren unmöglich sind. Eliminiert mehrteilige Baugruppen und Schweißen—integrierte Merkmale wie Halterungen, Vorsprünge und Flansche in einem Stück gegossen.
✓ Endformnahe Fertigung
Minimaler Materialverschwendung im Vergleich zur Bearbeitung aus Vollmaterial. Teile erfordern wenig oder keine Bearbeitung—reduziert Materialkosten, Zykluszeit und Ausschuss. Besonders wertvoll für teure Legierungen wie Titan oder Inconel.
✓ Breite Materialpalette
Ermöglicht praktisch jedes Metall: Kohlenstoffstahl, Edelstahl, Werkzeugstahl, Aluminium, Titan, Kobalt-Chrom, Superlegierungen (Inconel, Hastelloy) und sogar Edelmetalle. Materialeigenschaften identisch mit Schmiedestücken.
✓ Keine Trennlinie
Im Gegensatz zu Sandguss oder Druckguss produziert Feinguss Teile ohne Trennlinie (Formtrennlinie), eliminiert Grat und verbessert Ästhetik und Maßkonstanz.
Einschränkungen und Herausforderungen
Trotz seiner Vorteile hat Feinguss Einschränkungen, die bewertet werden müssen:
- Höhere Stückkosten: Teurer als Sandguss aufgrund arbeitsintensivem Schalenaufbau, Wachsmodellkosten und längeren Zykluszeiten. Wirtschaftlichkeit bevorzugt mittlere bis hohe Produktionsvolumen (typischerweise 100+ Stück).
- Größenbeschränkungen: Praktische Größenbegrenzung typischerweise 0,5-75kg pro Gussteil (obwohl größere Teile bis 250kg möglich sind). Schalenaufbau wird für sehr große Komponenten unpraktisch.
- Längere Durchlaufzeiten: Schalenaufbau und Entwachsen brauchen Zeit. Erstwerkzeug (Wachsspritzwerkzeug) benötigt 6-12 Wochen. Produktionsläufe dauern 2-4 Wochen je nach Komplexität und Volumen.
- Spröde Schalenhandhabung: Keramikschalen sind zerbrechlich und können beim Handling reißen oder absplittern, was Ausschuss verursacht. Erfordert sorgfältige Prozesskontrolle und qualifizierte Arbeitskräfte.
- Modellwerkzeuginvestition: Wachsspritzwerkzeuge können $5.000-$50.000 kosten, abhängig von der Teilekomplexität. Diese Vorabinvestition muss über Produktionsvolumen amortisiert werden.
Feinguss vs. Sandguss
| Merkmal | Feinguss | Sandguss |
|---|---|---|
| Oberflächengüte | Ra 1,6-3,2 µm (Ausgezeichnet) | Ra 6-25 µm (Rau) |
| Maßtoleranz | ±0,075-0,125mm (Eng) | ±0,5-5mm (Lose) |
| Komplexität | Sehr hoch - komplizierte Details, dünne Wände | Moderat - begrenzt durch Entformungsschrägen |
| Stückkosten | $ - Höher (mittleres bis hohes Volumen) | $ - Niedriger (besonders hohes Volumen) |
| Größenbereich | 0,01-75kg typisch | 0,1kg - 200+ Tonnen |
| Am besten für | Präzision, komplexe Geometrie, Oberfläche kritisch | Große Teile, hohes Volumen, kostengetrieben |
Industrien und Anwendungen
Feinguss dient Industrien, in denen Präzision, Leistung und Zuverlässigkeit von größter Bedeutung sind:
| Industrie | Typische Komponenten | Gängige Materialien |
|---|---|---|
| Luft- und Raumfahrt | Turbinenschaufeln, Strukturhalterungen, Kraftstoffsystemkomponenten, Befestigungselemente | Inconel, Hastelloy, Titan, 17-4 PH, A286 |
| Medizin | Orthopädische Implantate, chirurgische Instrumente, Dentalgeräte, Prothesen | Kobalt-Chrom, Titan, 316L Edelstahl |
| Öl & Gas | Ventilkörper, Pumpenlaufräder, Bohrlochkomponenten, Hochdruckfittings | Duplex-Edelstahl, 316/316L, Monel, Inconel 625 |
| Automobil | Turboladergehäuse, Getriebeteile, Lenkkomponenten | Edelstahl, Werkzeugstahl, Aluminium, Sphäroguss |
| Industriemaschinen | Verschleißteile, komplexe Halterungen, Präzisionszahnräder, Werkzeugkomponenten | Werkzeugstahl (H13, D2), Edelstahl, Aluminiumbronze |
Materialien für Feinguss
Feinguss ermöglicht eine außergewöhnlich breite Palette von Legierungen, von gängigen Stählen bis zu exotischen Superlegierungen:
Kohlenstoff- und legierter Stahl
Kohlenstoffstahl (1020, 1045, 8620) und legierter Stahl bieten kostengünstige Festigkeit. Verwendet für Industriekomponenten, Werkzeuge und Maschinenteile, bei denen hohe Präzision benötigt wird, aber Korrosionsbeständigkeit nicht kritisch ist.
Edelstahl
Austenitisch (304, 316, 316L), martensitisch (410, 17-4 PH) und Duplex-Sorten bieten Korrosionsbeständigkeit. Weit verbreitet in Öl & Gas, Lebensmittelverarbeitung und Marineanwendungen. 17-4 PH bietet hohe Festigkeit mit guter Korrosionsbeständigkeit.
Nickelbasierte Superlegierungen
Inconel (625, 718, X-750), Hastelloy und Waspaloy widerstehen extremen Temperaturen und korrosiven Umgebungen. Wesentlich für Luft- und Raumfahrt (Turbinenschaufeln, Brennkammern) und chemische Verarbeitung. Feinguss ist oft der einzige wirtschaftliche Weg, diese komplexen Superlegierungsteile herzustellen.
Aluminium und Titan
Aluminiumlegierungen (A356, 356, 2024) für leichte Luft- und Raumfahrt- und Automobilteile. Titan (Grad 2, Grad 5/Ti-6Al-4V) für medizinische Implantate, Luft- und Raumfahrt und Hochleistungsanwendungen, bei denen das Festigkeits-Gewichts-Verhältnis kritisch ist.
Designüberlegungen für Feinguss
Um die Vorteile des Feingusses zu maximieren, sollten Designer berücksichtigen:
Wandstärke
Einheitliche Wandstärke wo möglich beibehalten (typischerweise 1,5-6mm). Dicke Abschnitte vermeiden, die Schrumpfungsporosität verursachen. Mindestwandstärke: 0,5mm (Aluminium) bis 1,5mm (Stahl).
Entformungsschrägen
Im Gegensatz zu Sandguss erfordert Feinguss minimale Entformungsschrägen (0,5-1°) für die Wachsmodellentnahme aus Werkzeugen. Dies ermöglicht nahezu vertikale Wände und mehr Designfreiheit.
Radien und Ausrundungen
Großzügige Ausrundungen verwenden (mindestens 0,5mm Radius) an allen Ecken und Übergängen, um Spannungskonzentrationen zu reduzieren und Metallfluss zu verbessern. Scharfe Ecken erhöhen das Risiko von Heißrissen.
Bohrungen und Durchgänge
Bohrungen und innere Durchgänge können direkt ins Gussteil eingeformt werden. Mindestbohrungsdurchmesser typischerweise 1,5mm. Komplexe innere Geometrien (Kühlkanäle, Verteiler) können integral gegossen werden, eliminiert Bohren oder EDM.
Fazit: Wann Feinguss wählen
Feinguss ist das Verfahren der Wahl, wenn Oberflächengüte, Maßgenauigkeit und geometrische Komplexität kritisch sind—und wenn die höheren Stückkosten durch reduzierte Bearbeitung, Materialeinsparungen oder funktionale Leistung gerechtfertigt sind. Es überbrückt die Lücke zwischen Sandguss (wirtschaftlich aber rau) und Präzisionsbearbeitung (genau aber teuer und verschwenderisch).
Wichtige Erkenntnisse
- ✓ Feinguss liefert Ra 1,6-3,2 µm Oberflächengüte und ±0,075mm Toleranzen—weit überlegen gegenüber Sandguss
- ✓ Ideal für komplexe Geometrien, dünne Wände, innere Durchgänge und endformnahe Komponenten
- ✓ Am besten geeignet für mittlere bis hohe Produktionsvolumen (100+ Stück) aufgrund höherer Stückkosten
- ✓ Wesentlich für Luft- und Raumfahrt, Medizin und Hochleistungsanwendungen mit Superlegierungen, Titan oder Edelstahl
- ✓ Design für Herstellbarkeit: einheitliche Wandstärke, großzügige Ausrundungen und angemessener Werkzeugzugang
Benötigen Sie Präzisionsguss-Expertise?
INTEG arbeitet mit zertifizierten Feingießereien zusammen, die sich auf Luft- und Raumfahrt-, Medizin- und industrielle Präzisionskomponenten spezialisiert haben. Unser technisches Team kann Sie durch Materialauswahl, Designoptimierung und Lieferantenqualifizierung führen, um sicherzustellen, dass Ihre Komponenten den höchsten Qualitätsstandards entsprechen.
Besprechen Sie Ihre Präzisionsguss-Anforderungen