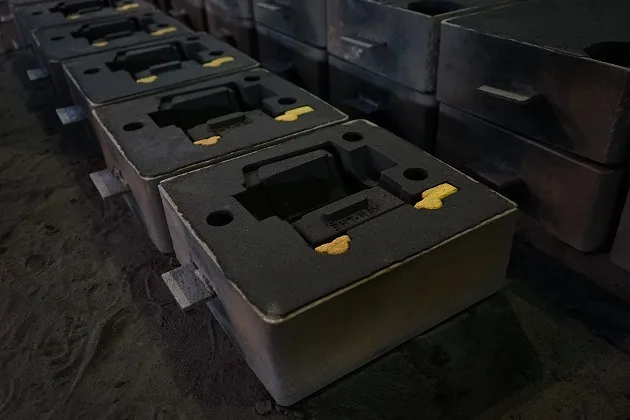
Sandguss ist das älteste und am weitesten verbreitete Metallgussverfahren in der Fertigung. Trotz seines Alters von Tausenden von Jahren bleibt es die bevorzugte Methode zur Herstellung von allem, von massiven industriellen Ventilkörpern bis hin zu komplexen Automobilkomponenten.
In diesem umfassenden Leitfaden werden wir untersuchen, wie Sandguss funktioniert, seine verschiedenen Arten, Vorteile, Einschränkungen und warum er weiterhin das Rückgrat der Metallgießereien weltweit ist.
Was ist Sandguss?
Sandguss ist ein Metallgussverfahren, bei dem Sand als primäres Formmaterial verwendet wird. Ein Modell (Nachbildung des Endteils) wird in speziell vorbereiteten Sand gepresst, um einen Hohlraum zu erzeugen. Geschmolzenes Metall wird dann in diesen Hohlraum gegossen, wo es in die gewünschte Form erstarrt. Nach dem Abkühlen wird die Sandform aufgebrochen, um das Gussteil freizulegen.
Warum Sand?
Sand ist ideal, weil er hitzebeständig, kostengünstig, leicht verfügbar und wiederverwendbar ist. Gemischt mit Bindemitteln (Ton, Harz oder chemische Binder) entsteht ein formbares Material, das präzise Details hält und gleichzeitig den extremen Temperaturen von geschmolzenem Metall standhält (bis zu 1600°C für Stahl).
Der Sandguss-Prozess: Schritt für Schritt
Obwohl spezifische Techniken variieren, folgt der grundlegende Sandguss-Prozess diesen Kernschritten:
Modellerstellung
Ein Modell (typischerweise Holz, Metall oder Kunststoff) wird in der exakten Form des gewünschten Teils hergestellt, mit Zugaben für Schrumpfung und Bearbeitung. Das Modell ist normalerweise in zwei Hälften geteilt (Oberkasten und Unterkasten) für leichteres Entfernen.
Formvorbereitung
Das Modell wird in einen Formkasten gelegt, und Sand gemischt mit Bindemitteln wird darum herum verdichtet. Für komplexe Teile werden Kerne (separate Sandformen) eingesetzt, um innere Hohlräume oder Kanäle zu erzeugen.
Modellentfernung
Das Modell wird vorsichtig herausgezogen und hinterlässt einen präzisen Hohlraum im Sand. Angusssysteme (Kanäle für geschmolzenes Metall) und Speiser (Reservoirs zum Ausgleich der Schrumpfung) werden in die Form eingearbeitet.
Formzusammenstellung
Oberkasten und Unterkasten werden zusammengesetzt, wobei Kerne bei Bedarf positioniert werden. Die Form wird geklemmt oder beschwert, um eine Trennung während des Gießens zu verhindern.
Metallguss
Geschmolzenes Metall wird durch das Angusssystem in den Formhohlraum gegossen. Die Temperatur muss sorgfältig kontrolliert werden – zu heiß verursacht Fehler, zu kalt führt zu unvollständiger Füllung. Die Gießgeschwindigkeit ist kritisch, um Turbulenzen und Gaseinschlüsse zu verhindern.
Abkühlung und Ausleeren
Das Gussteil wird abgekühlt und erstarrt. Die Abkühlzeit hängt von Größe und Material ab – kleine Teile können in Minuten abkühlen, große Stahlgussteile können Stunden oder Tage benötigen. Nach dem Abkühlen wird die Sandform aufgebrochen (Ausleeren), das Gussteil gereinigt, Angüsse/Speiser entfernt und die endgültige Nachbearbeitung beginnt.
Arten von Sandguss
Nassguss
Die häufigste Methode, bei der Sand mit Ton und Wasser gemischt wird. 'Nass' bezieht sich auf den Feuchtigkeitsgehalt, nicht auf die Farbe. Die Form wird unmittelbar nach der Vorbereitung ohne Backen oder Aushärtung verwendet.
- Am wirtschaftlichsten – Sand ist nach einfacher Aufbereitung wiederverwendbar
- Schnelle Formproduktion für Großserienfertigung
- Geeignet für die meisten Metalle einschließlich Eisen, Stahl, Aluminium, Bronze
Harzsandguss (Schalenformverfahren)
Mit warmhärtendem Harz beschichteter Sand wird gegen ein Metallmodell erhitzt und bildet eine dünne, harte Schale. Mehrere Schalen werden zusammengesetzt, um die Form zu erstellen.
- Ausgezeichnete Oberflächengüte und Maßgenauigkeit
- Dünnere Formwände ermöglichen schnellere Abkühlung und höhere Produktionsraten
- Gut für mittlere bis hohe Produktionsvolumen kleinerer Teile
Chemisch gebundener Sandguss
Sand gemischt mit chemischen Bindern (typischerweise Furan- oder Phenolharze), die bei Raumtemperatur durch chemische Reaktion aushärten. Kein Erhitzen oder Backen erforderlich.
- Überlegene Maßgenauigkeit im Vergleich zu Nassguss
- Bessere Oberflächengüte mit weniger Fehlern
- Ideal für große Gussteile und geringe bis mittlere Produktionsvolumen
Vorteile des Sandgusses
✓ Größenflexibilität
Kann Teile von wenigen Gramm bis über 200 Tonnen herstellen – praktisch keine Größenbeschränkung. Große industrielle Ventilkörper, Pumpengehäuse und Maschinengestelle werden üblicherweise im Sandguss hergestellt.
✓ Materialvielseitigkeit
Funktioniert mit nahezu allen Metallen: Kohlenstoffstahl, Edelstahl, Gusseisen, Aluminium, Bronze, Messing und sogar exotische Legierungen wie Inconel oder Titan.
✓ Komplexe Geometrien
Kann komplizierte Außenformen, innere Durchgänge und Hohlräume erzeugen, die unmöglich oder extrem teuer zu bearbeiten sind. Kerne ermöglichen komplexe innere Merkmale wie Kühlkanäle in Motorblöcken.
✓ Kosteneffektiv für geringe Stückzahlen
Kein teures dauerhaftes Werkzeug erforderlich. Modellkosten sind relativ gering, was Sandguss auch für Einzelstücke oder kleine Produktionsläufe (1-100 Stück) wirtschaftlich macht.
✓ Schnelles Prototyping
Modelle können schnell hergestellt werden (Holzmodelle in Tagen, 3D-gedruckte Modelle in Stunden), was schnelle Designiterationen und Funktionstests ermöglicht.
✓ Designfreiheit
Einfache Designänderungen durch Modifizierung der Modelle – keine teure Werkzeugüberarbeitung erforderlich. Ermöglicht Optimierung durch Versuch und Irrtum ohne große Investition.
Einschränkungen und Herausforderungen
Obwohl vielseitig, hat Sandguss inhärente Einschränkungen, die Designer und Ingenieure berücksichtigen müssen:
- Oberflächengüte: Rauer als Schmieden oder Feinguss (Ra 6-25 µm typisch). Erfordert Bearbeitung für kritische Oberflächen.
- Maßtoleranzen: Geringere Genauigkeit als Präzisionsverfahren. Typische Toleranzen ±0,5-1,5mm für kleine Teile, ±3-5mm für große Gussteile.
- Porositätsrisiko: Gaseinschlüsse und Schrumpfung können innere Hohlräume erzeugen, wenn Angussdesign, Gießtechnik oder Kühlkontrolle unzureichend sind.
- Materialverschwendung: Angüsse, Speiser und Grat müssen entfernt und recycelt werden. Typischerweise 20-40% überschüssiges Material für Angusssysteme.
- Arbeitsintensiv: Nassgussformung erfordert qualifizierte Arbeitskräfte für konstante Qualität. Modellerstellung und Formvorbereitung sind zeitaufwändig für komplexe Teile.
Industrien und Anwendungen
Sandguss dient praktisch jedem Industriesektor. Übliche Anwendungen umfassen:
| Industrie | Typische Komponenten | Gängige Materialien |
|---|---|---|
| Öl & Gas | Ventilkörper, Pumpengehäuse, Bohrlochausrüstung, Flansche | Kohlenstoffstahl, Edelstahl (316, 410), Duplex-Stahl |
| Automobil | Motorblöcke, Zylinderköpfe, Getriebegehäuse, Differentialgehäuse | Grauguss, Sphäroguss, Aluminium (A356, 319) |
| Schwere Maschinen | Getriebegehäuse, Gegengewichte, Rahmen, Halterungen | Stahlguss, Sphäroguss, GGG |
| Energieerzeugung | Turbinengehäuse, Laufradgehäuse, Lagerstützen | Stahlguss (WCB), Edelstahl, hochlegierter Stahl |
| Marine | Propeller, Ruder, Ankerketten, Rumpfbeschläge | Bronze (NAB, Manganbronze), Edelstahl |
Materialien für Sandguss
Sandguss ermöglicht eine breite Palette von Legierungen, jede mit spezifischen Schmelzpunkten, Gießtemperaturen und Erstarrungscharakteristiken:
Stahlguss
Kohlenstoffstahl (WCB, WCC) und legierter Stahl bieten ausgezeichnete Festigkeit und Zähigkeit. Schmelzpunkt 1425-1540°C. Erfordert sorgfältiges Angussdesign zur Vermeidung von Schrumpfungsfehlern. Verwendet für Hochdruckventile, Pumpenkomponenten und Strukturteile.
Gusseisen
Grauguss (GG25, GG30) bietet ausgezeichnete Dämpfung, Bearbeitbarkeit und Verschleißfestigkeit. Sphäroguss (GGG40, GGG50) bietet höhere Festigkeit und Duktilität. Niedrigerer Schmelzpunkt (1150-1200°C) erleichtert das Gießen. Weit verbreitet in Automobil und Maschinengestellen.
Aluminiumlegierungen
Leichtgewichtig mit guter Korrosionsbeständigkeit. A356 und 319 sind am häufigsten für Sandguss. Niedrigerer Schmelzpunkt (660-750°C) vereinfacht den Prozess, erfordert aber sorgfältiges Formdesign zur Vermeidung von Fehlern. Verwendet in Luft- und Raumfahrt, Automobil und Konsumgütern.
Qualitätskontrolle und Inspektion
Die Sicherstellung der Gussqualität erfordert mehrere Inspektionsstufen:
Sichtprüfung
Oberflächenuntersuchung auf Risse, Porosität, Einschlüsse und Maßgenauigkeit. Erstlinien-Prüfung für alle Gussteile.
Zerstörungsfreie Prüfung (ZfP)
Radiografische (Röntgen), Ultraschall- oder Magnetpulverprüfung zur Erkennung innerer Fehler ohne Beschädigung des Teils. Kritisch für druckführende oder sicherheitsrelevante Komponenten.
Dimensionsverifizierung
KMG (Koordinatenmessgerät) oder manuelle Messung zur Überprüfung, ob kritische Abmessungen den Zeichnungsspezifikationen entsprechen.
Mechanische Prüfung
Zugversuch, Härteprüfung und Kerbschlagbiegeversuch an Probestäben, die mit Produktionsteilen gegossen wurden, um Materialeigenschaften zu überprüfen.
Fazit: Der dauerhafte Wert des Sandgusses
Sandguss bleibt in der modernen Fertigung unverzichtbar aufgrund seiner unübertroffenen Vielseitigkeit, Größenfähigkeit und Kosteneffizienz für geringe bis mittlere Produktionsvolumen. Während neuere Verfahren wie Feinguss überlegene Präzision und Schmieden bessere mechanische Eigenschaften bieten, glänzt Sandguss dort, wo komplexe Formen, große Größen und wirtschaftliche Machbarkeit zusammentreffen.
Wichtige Erkenntnisse
- ✓ Sandguss ist das vielseitigste Gussverfahren – bewältigt jede Größe, fast jedes Metall und komplexe Geometrien
- ✓ Nassguss bietet die niedrigsten Stückkosten für mittlere bis hohe Volumen
- ✓ Chemisch gebundener und Harzsand-Methoden bieten bei Bedarf bessere Genauigkeit
- ✓ Oberflächengüte und Toleranzen sind niedriger als bei Schmieden oder Feinguss – planen Sie Bearbeitungszugaben ein
- ✓ Qualitätskontrolle durch ZfP und Inspektion ist kritisch für kritische Anwendungen
Benötigen Sie Expertenberatung zum Sandguss?
INTEG arbeitet mit spezialisierten Sandgießereien in ganz Europa und Asien zusammen. Ob Sie große Ventilkörper, komplexe Gehäuse oder kundenspezifische Einzelkomponenten benötigen, unser technisches Team kann Sie durch Materialauswahl, Designoptimierung und Lieferantenauswahl führen.
Besprechen Sie Ihr Gussprojekt